Корпуса распределительных шкафов взрывозащиты выглядят одинаково на тендерном чертеже, независимо от того, собраны они на заводе или на месте, но сертификат, протокол испытаний и риск пусконаладки лежат на разных сторонах этого выбора. Для большинства систем распределения электроэнергии в опасных зонах предпочтительнее заводская сборка по умолчанию, если только на объекте нет очень конкретных причин собирать их локально. Причина не в предпочтениях поставщика. Заводской шкаф имеет рамы с просверленными отверстиями, установленные сальники, завершенные соединения цепей и проверенные методы защиты до того, как он покидает контролируемую производственную линию. Монтаж на месте переносит часть этой работы в условия, которые сложнее контролировать. Это сравнение показывает, где каждый путь успешен и какие технические детали должны определять выбор.
Что означает «заводская сборка» для корпусов распределительных шкафов взрывозащиты?
Заводская сборка означает, что шкаф не просто собирается в мастерской. Обработка корпуса, монтаж компонентов, прокладка цепей, затяжка клемм, установка кабельных сальников и рутинное тестирование выполняются в соответствии с планом качества производителя до отправки. Для взрывозащищенного корпуса Ex d, это включает проверку зазоров на фланцах и затяжку крепежа до значений, зафиксированных во время типовых испытаний. Для секции с повышенной безопасностью Ex e, это включает проверку затяжки клемм, зазоров и пробега по изоляции, а также подтверждение, что установлены только сертифицированные компоненты.
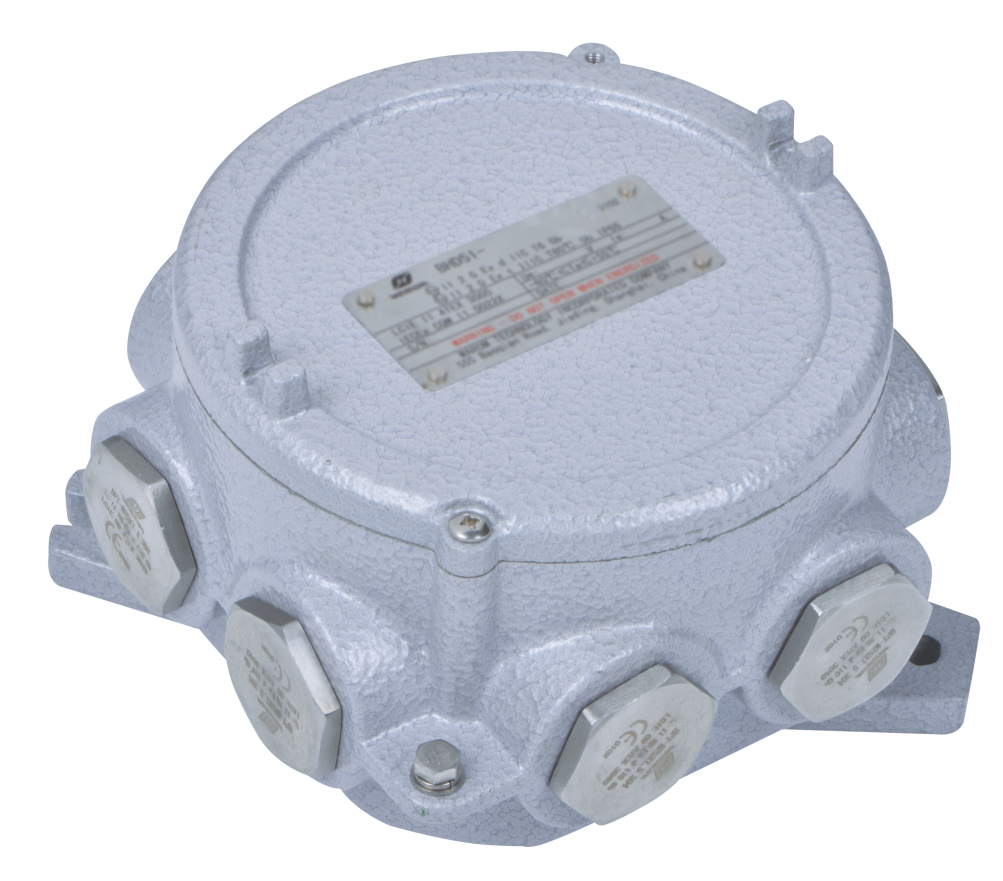
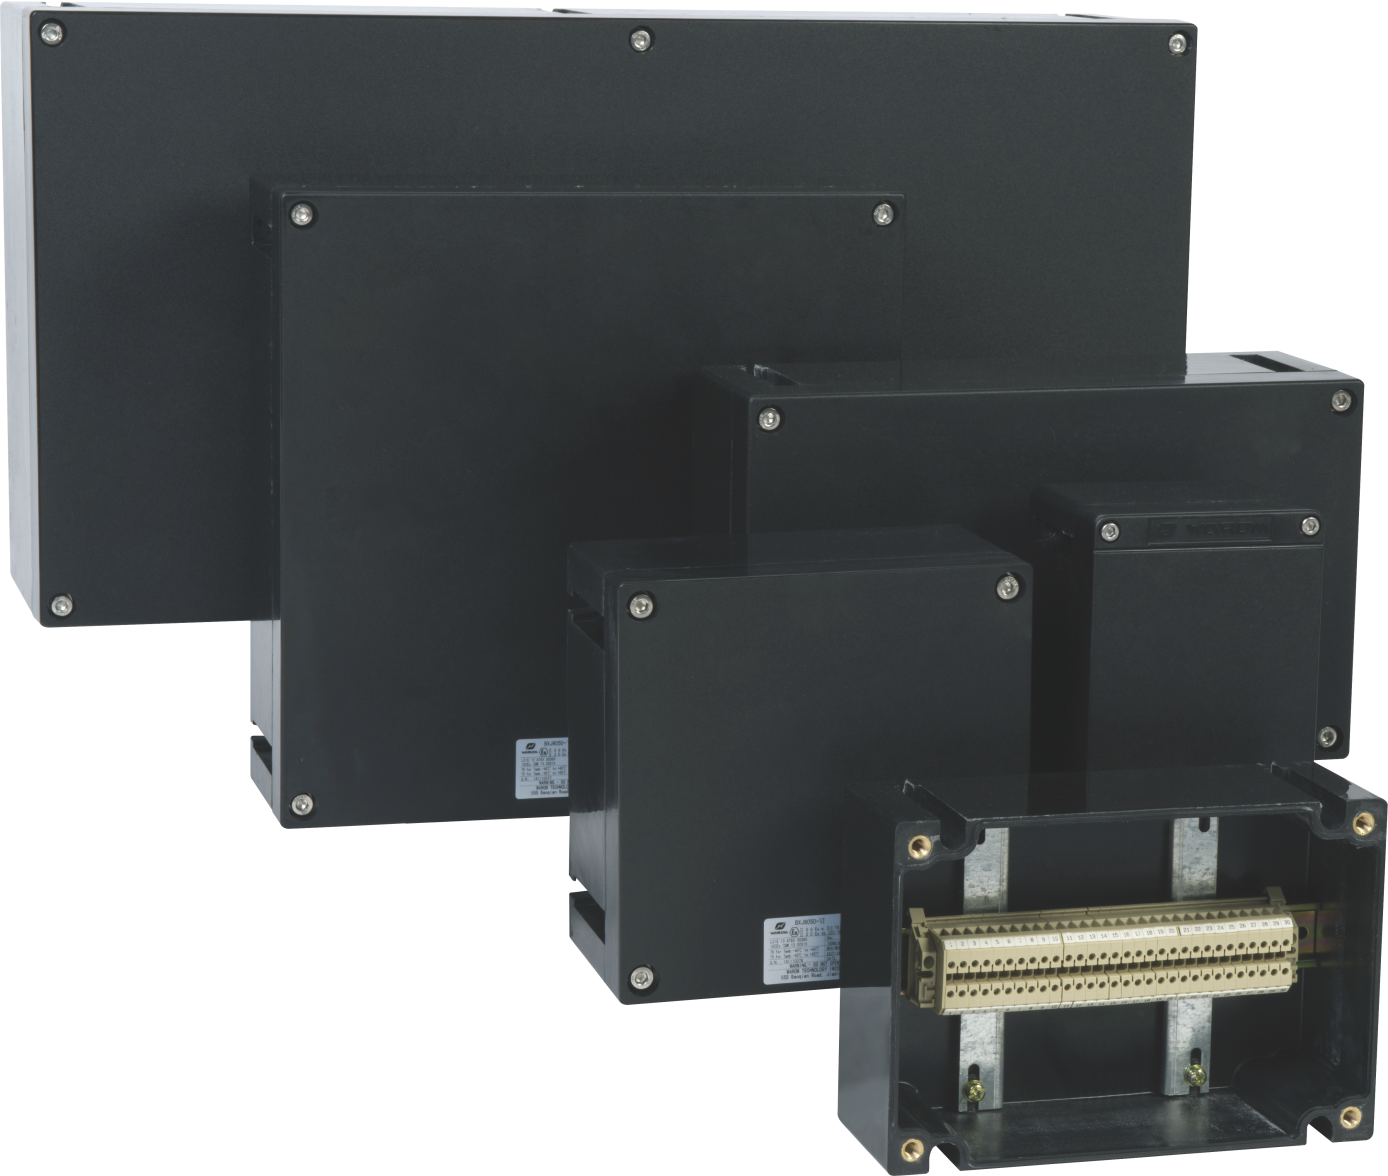
Практический пример из ассортимента Warom — распределительный ящик BXM(D)8050, который сочетает камеры Ex d и Ex e, использует корпус из ГСП с рейтингом IP66 и работает при напряжении до 690 В переменного тока и токе до 250 А. При заводской сборке антивоздушное покрытие, крепежи против ослабления, нижние входы кабелей и модульная конфигурация цепей выполняются в рамках одного производственного процесса. Запись с завода показывает, кто выполнил работу и какой результат теста был принят.
Заводская сборка не исключает необходимость осмотра на месте. Она сокращает переменные. Вместо проверки правильности сверления отверстия для входа, инспектор проверяет, не повредила ли транспортировка и установка уже сертифицированную сборку.
Для временного строительства электроснабжения сравнение меняется, потому что переносные ящики подключаются заново и подвергаются различным нагрузкам. <Экспертное руководство: Выбор временных распределительных коробок> описывает, как условия открытой площадки и частое повторное подключение меняют приоритеты инспекции.
Где при сборке на месте возникают ошибки в корпусах взрывозащиты?
Обычно ошибки при сборке на месте связаны с интерфейсом кабеля, а не с корпусом. Корпус может иметь действующий сертификат, но окончательная защита от взрыва зависит от того, как кабели входят, как установлены сальники и не нарушают ли модификации на месте герметичность пламени. Я осматривал распределительные шкафы, где подрядчик использовал несертифицированный адаптер-редуктор, пропустил уплотнительное шайбу или затянул пластиковый сальник сверх допустимого диапазона. Каждая ошибка меняет метод защиты так, что это видно только при детальном осмотре.
Зоны пыли и газа усугубляют проблему. Вход, просверленный на месте, оставляющий стружку внутри шкафа, может повредить изоляцию клемм. Сальник, неподходящий по диаметру кабеля, может оставить незаполненный кольцевой зазор. В оборудовании с повышенной безопасностью одна свободная клемма может вызвать нагрев при полной нагрузке. Это не теоретические риски; это различия между заводским шкафом и собранным на месте.
Во время оценки общего состояния краски в Мексике наша команда обнаружила существующие распределительные шкафы и распределительные коробки с изменениями входов, которые не были повторно сертифицированы для условий горючих газов и пыли на объекте. Мероприятия по устранению включали замену этого оборудования, собранного на месте, на сертифицированное решение взрывозащиты, а не расширение риска за счет дальнейших полевых изменений.
Чем отличается сертификация между заводской сборкой и сборкой на месте?
Сертификат действует только в рамках описанной сборки. Когда шкаф собирается на заводе, сертификат ATEX или IECEx, данные типовых испытаний и результаты производственных тестов относятся к одной завершенной конфигурации. Если производитель устанавливает сальники, клеммы и кабельные входы перед отправкой, эти компоненты входят в сертифицированную сборку.
Сборка на месте может нарушить эту связь. Третья сторона, проводящая сертификацию, тестирует конкретный тип сальника, диапазон затяжки, расположение кабельных входов и состояние корпуса. Если подрядчик на месте меняет сальник, сверлит дополнительное отверстие или пере-терминует цепь, сборка может больше не соответствовать сертифицированной конфигурации. Тогда требуется осмотр квалифицированным инженером, а в многих случаях — проверка уполномоченным органом или классификационным обществом проекта перед вводом в эксплуатацию.
Вот почему заводская сборка — это не просто предпочтение. Она сохраняет целостность цепочки сертификации до доставки.
Как следует сравнивать стоимость заводской сборки и сборки на месте?
Сравнение стоимости покупки вводит в заблуждение. Шкафы, собранные на месте, кажутся дешевле на тендере, потому что подрядчик несет расходы на монтаж и материалы. Важная стоимость — это стоимость после пусконаладки. Заводская сборка переводит электромонтаж в контролируемую производственную линию, поэтому строка тендера выглядит выше. Монтаж на месте переносит его в насыщенный график строительства, где затраты на переделки возникают после оценки.
| Фактор | Заводской шкаф | Сборка на месте |
| Целостность сертификации | Сборка соответствует сертифицированной конфигурации при отправке. | Окончательная конфигурация может выйти за рамки исходного сертификата. |
| Работа с уплотнением и вводами | Выполнена и проверена в соответствии с планом качества производителя. | Зависит от навыков подрядчика и условий на площадке. |
| Обнаружение неисправностей | Обнаружено во время заводских испытаний. | Появляется при проверке цепи или первом включении. |
| Влияние на график | Время выполнения до отправки увеличено. | Работы на площадке выполняются позже, но переделки могут задержать сдачу. |
| Лучшее применение | Фиксированное распределение электроэнергии в опасных зонах с несколькими цепями. | Ограниченное количество простых цепей с квалифицированной проверкой на площадке. |
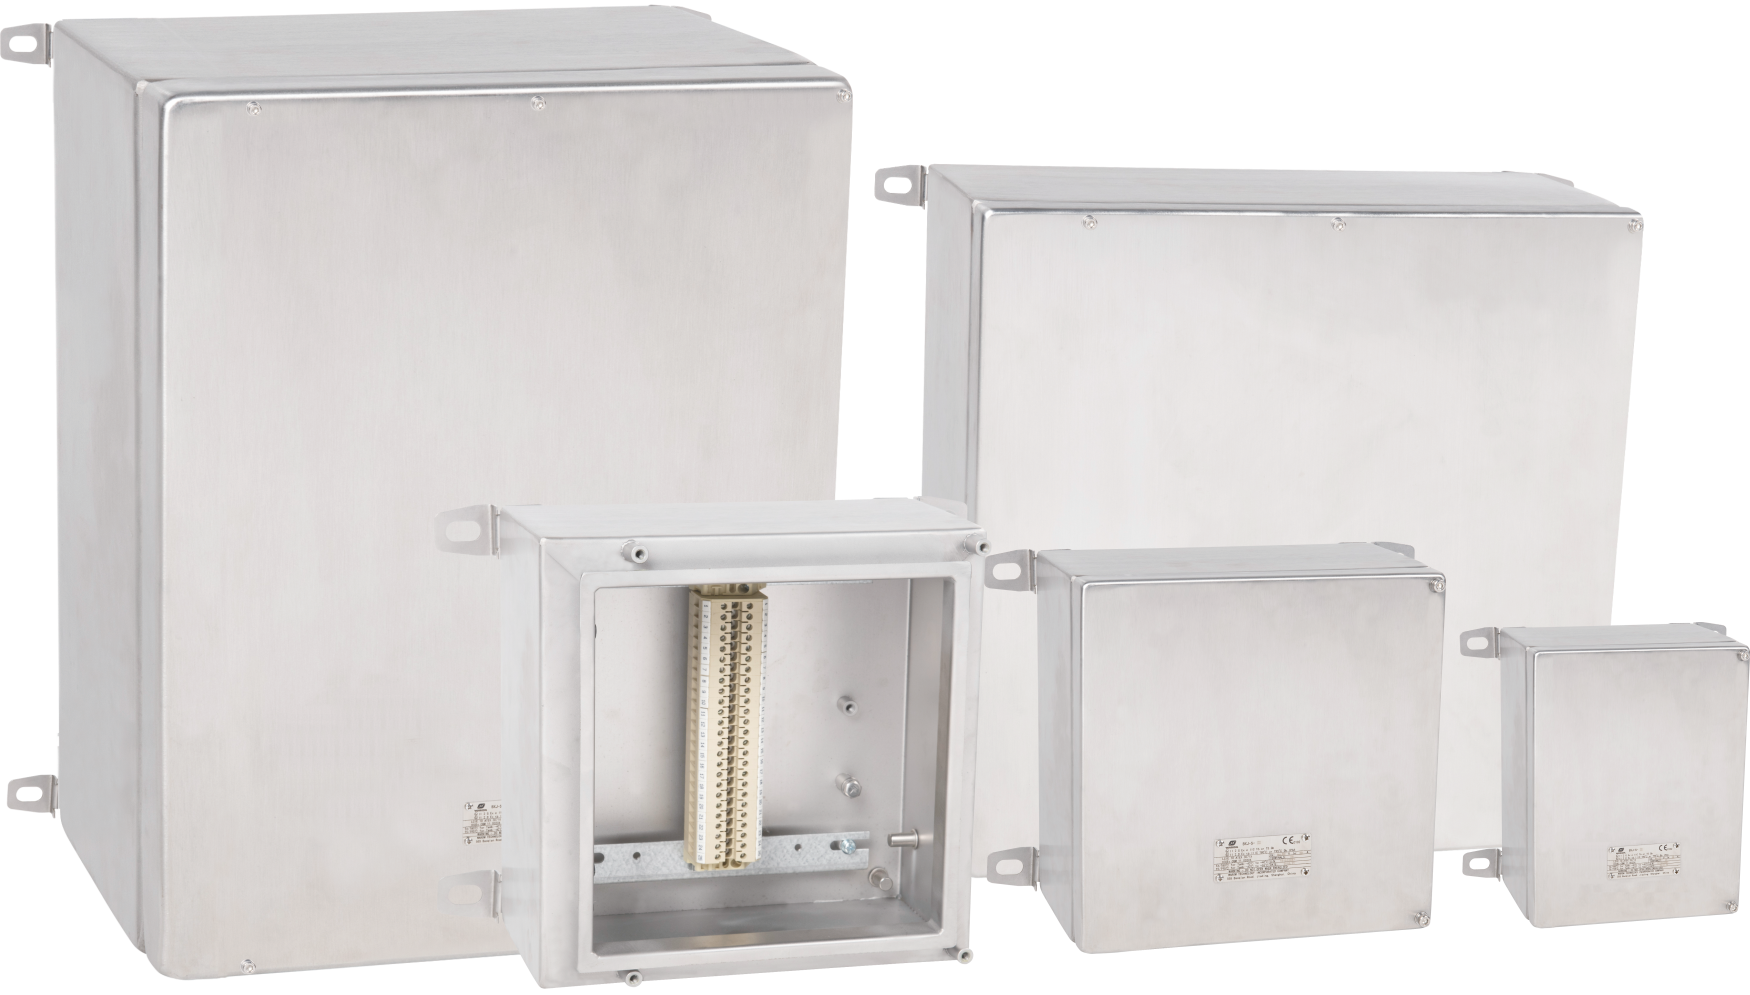
Реальная стоимость сравнивает заводское тестирование и время выполнения с риском переделок на месте, задержек и повторной сертификации. Если проект предполагает наличие газовых атмосфер в зонах 1 или 2 и несколько вводов кабелей, подтвердите, покрывает ли сертификат, выданный заводом-производителем, окончательную конфигурацию уплотнений, прежде чем зафиксировать спецификацию материалов. Отправьте однолинейную схему и график вводов на gm*@***om.com и Warom проверит, какие сертификаты и протоколы заводских испытаний доступны.
Что нужно подтвердить перед выбором маршрута сборки?
Решение не должно приниматься на основе однострочной сметы. Перед выбором подтвердите пять моментов. Во-первых, покрывает ли сертификат производителя окончательную конфигурацию уплотнений и вводов? Во-вторых, может ли поставщик предоставить протоколы заводских испытаний для точно собранных цепей? В-третьих, соответствует ли материал корпуса условиям на площадке, например, GRP для коррозии или 316 нержавеющей стали для морского воздействия? В-четвертых, соответствует ли класс температуры и газовая группа опасной зоны? В-пятых, есть ли на проекте квалифицированный инспектор, который сможет проверить работу до начала сборки на площадке?
Если подтвердить это невозможно, безопаснее выбрать заводскую сборку. Если в вашем проекте есть необычный график кабелей, смешанные цепи Ex d и Ex e или сжатое окно пусконаладки, отправьте спецификацию и классификацию площадки на gm*@***om.com или позвоните по номеру +86 21 39977076 до размещения заказа.
Что спрашивают покупатели перед выбором заводской или площадочной сборки?
Допустима ли сборка на площадке по стандартам ATEX/IECEx?
Сборка на площадке может быть допустимой, но только если ответственная сторона контролирует установку уплотнений, момент затяжки и финальную проверку в рамках исходного сертификата. Проблема в том, что на большинстве строительных площадок отсутствует одинаковое оборудование, записи или обученные инспекторы, как на заводе. Если маршрут на площадке неизбежен, в спецификации должны быть указаны инспектор, значения момента затяжки, типы уплотнений и метод окончательной проверки перед началом работ.
Влияет ли сборка на площадке на гарантию?
Предположение, что гарантия автоматически распространяется на шкаф, собранный на площадке, неверно. Многие поставщики гарантируют заводскую сборку как есть, но модификации на месте третьими лицами могут переложить ответственность на тех, кто изменял оборудование. Если подрядчик просверлит новый ввод или изменит уплотнение, гарантия на герметичность и ввод кабеля часто сокращается или исчезает. Покупатели должны запросить границы гарантии в письменной форме перед принятием решения.
Когда имеет смысл сборка на площадке?
Это зависит от того, что собирается на месте. Сборка на площадке может быть подходящей для небольшого количества простых цепей, когда корпус уже сертифицирован, график кабелей фиксирован, монтажник квалифицирован и независимый инспектор проверяет результат перед включением. Это становится рискованным для многоконтурных распределений, смешанных концепций защиты или проектов с плотным графиком, где этап инспекции сжимается.
Можно ли позже модифицировать заводской шкаф на площадке?
Лучший вопрос заключается не в том, возможна ли модификация, а в том, остается ли исходный сертификат действительным. Корпус, изготовленный на заводе, может быть модифицирован на месте, если модификация проверена в соответствии с сертификатом, задокументирована и подвергнута инспекции. Обычные полевые изменения, такие как добавление незарегистрированного отверстия или замена уплотнения на другой тип, обычно делают недействительной сертифицированную конфигурацию. Предоставьте детали оригинальной таблички и планируемую модификацию, чтобы gm*@***om.com и Warom подтвердит, что сертификат все еще может покрывать.
Если вас интересует, ознакомьтесь с этими связанными статьями:
Конференция поставщиков Warom Explosion-Proof 2024
OGI 2023, Индонезия
Обеспечение безопасности: незаменимая роль взрывозащищённых люминесцентных ламп
Выбор IP68 наружных коробок для соединений: стратегическое руководство покупателя
С более чем десятилетним опытом он — опытный инженер по взрывобезопасности электротехники, специализирующийся на проектировании и производстве безопасной и взрывобезопасной продукции. Он обладает глубокими знаниями в ключевых сферах, включая системы взрывозащиты, освещение для атомной энергетики, морскую безопасность, пожарную защиту и интеллектуальные системы управления. В Warom Technology Incorporated Company он занимает две руководящие должности: заместитель главного инженера по международному бизнесу и руководитель отдела международных НИОКР, где курирует исследования и разработки и обеспечивает точную передачу проектной документации для международных проектов. Стремясь к продвижению глобальной промышленной безопасности, он сосредоточен на преобразовании сложных технологий в практические решения, помогающие клиентам внедрять более безопасные, умные и надёжные системы управления по всему миру.
Qi Lingyi