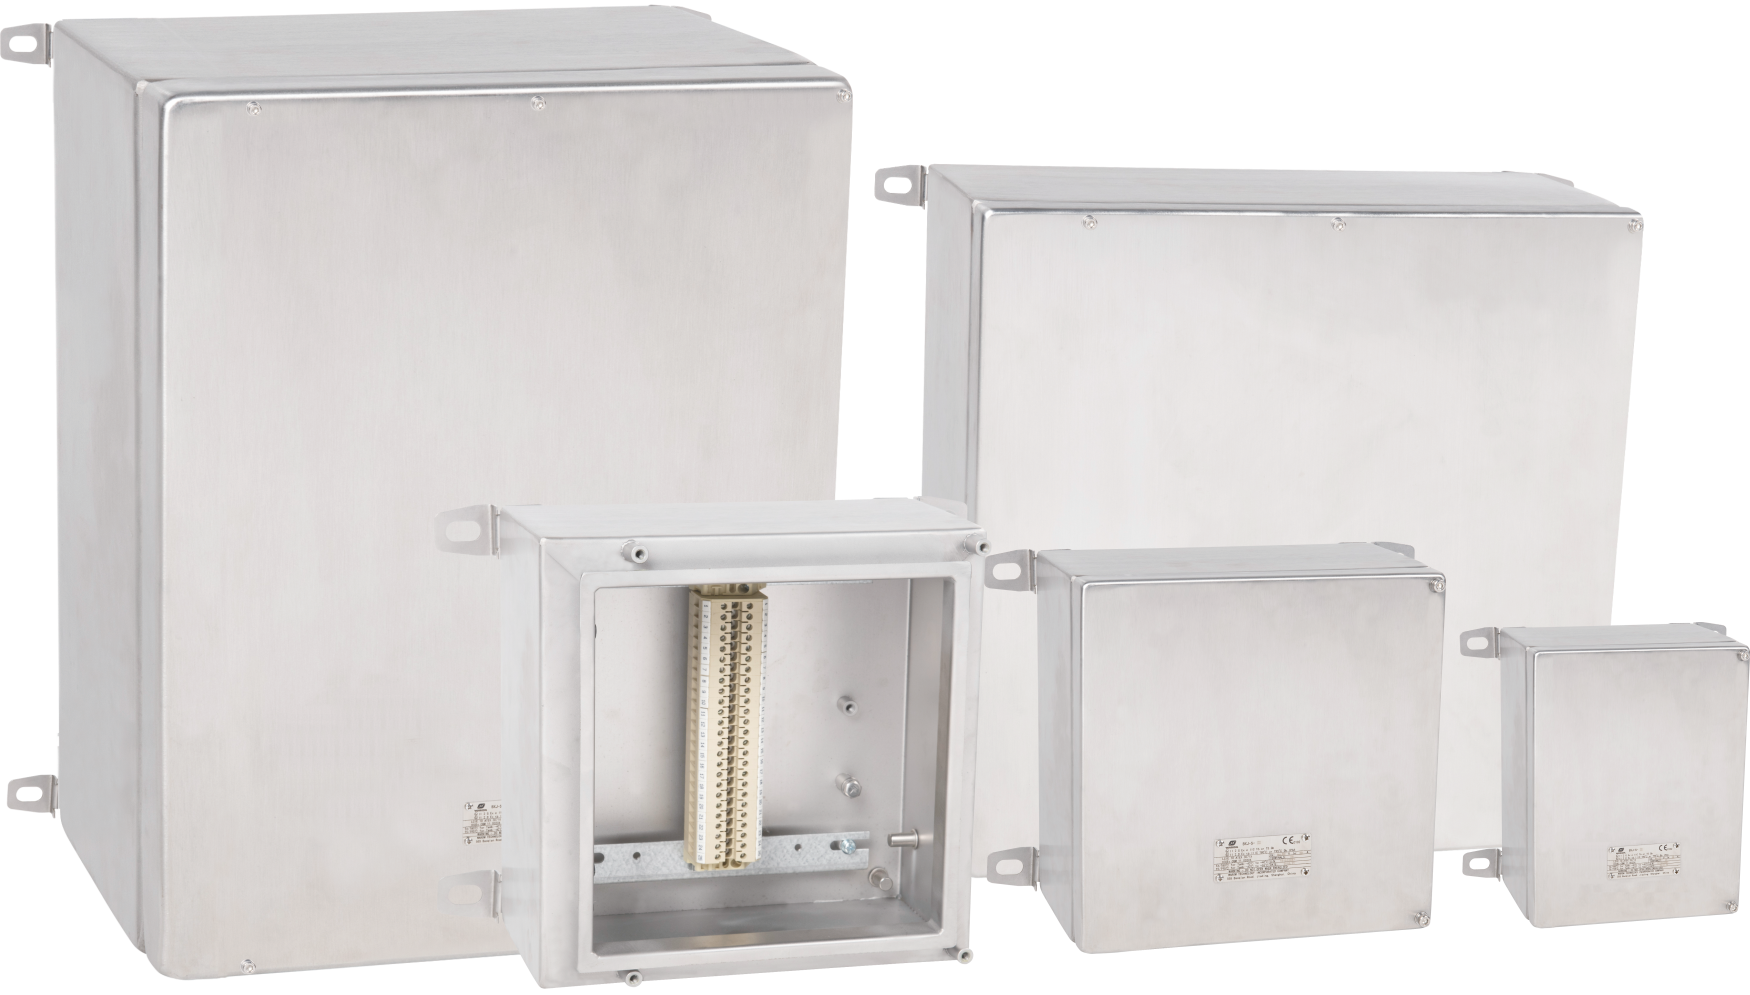
Les armoires de distribution antidéflagrantes ont l'apparence identique sur un dessin d'appel d'offres qu'elles soient fabriquées en usine ou assemblées sur site, mais le certificat, le dossier d'essais et le risque de mise en service reposent sur des aspects différents de ce choix. Pour la majorité des distributions d'énergie dans des zones dangereuses, la fabrication en usine est la valeur sûre par défaut, sauf si le site a une raison très spécifique d'assembler localement. La raison n'est pas une préférence du fournisseur. Une armoire fabriquée en usine a ses cadres percés, ses presse-étoupes installés, ses circuits terminés et ses méthodes de protection vérifiées avant de quitter une ligne de production contrôlée. L'assemblage sur site déplace une partie de ce travail dans des conditions plus difficiles à contrôler. Cette comparaison montre où chaque méthode réussit et quels détails de spécification doivent guider la décision.
Que signifie la fabrication en usine pour les armoires de distribution antidéflagrantes ?
La fabrication en usine signifie que l'armoire ne se limite pas à un assemblage en atelier. La machine de l'enceinte, le montage des composants, le câblage des circuits, le serrage des bornes, l'installation des presse-étoupes et les tests de routine sont réalisés selon le plan qualité du fabricant avant l'expédition. Pour une enceinte Ex d à flamme, cela inclut la vérification des écarts de bride et le serrage des fixations selon les valeurs enregistrées lors des essais de type. Pour la section Ex e à sécurité accrue, cela inclut la vérification du couple des bornes, la vérification de la creepage et de la distance d'isolation, ainsi que la confirmation que seuls des composants certifiés sont installés.
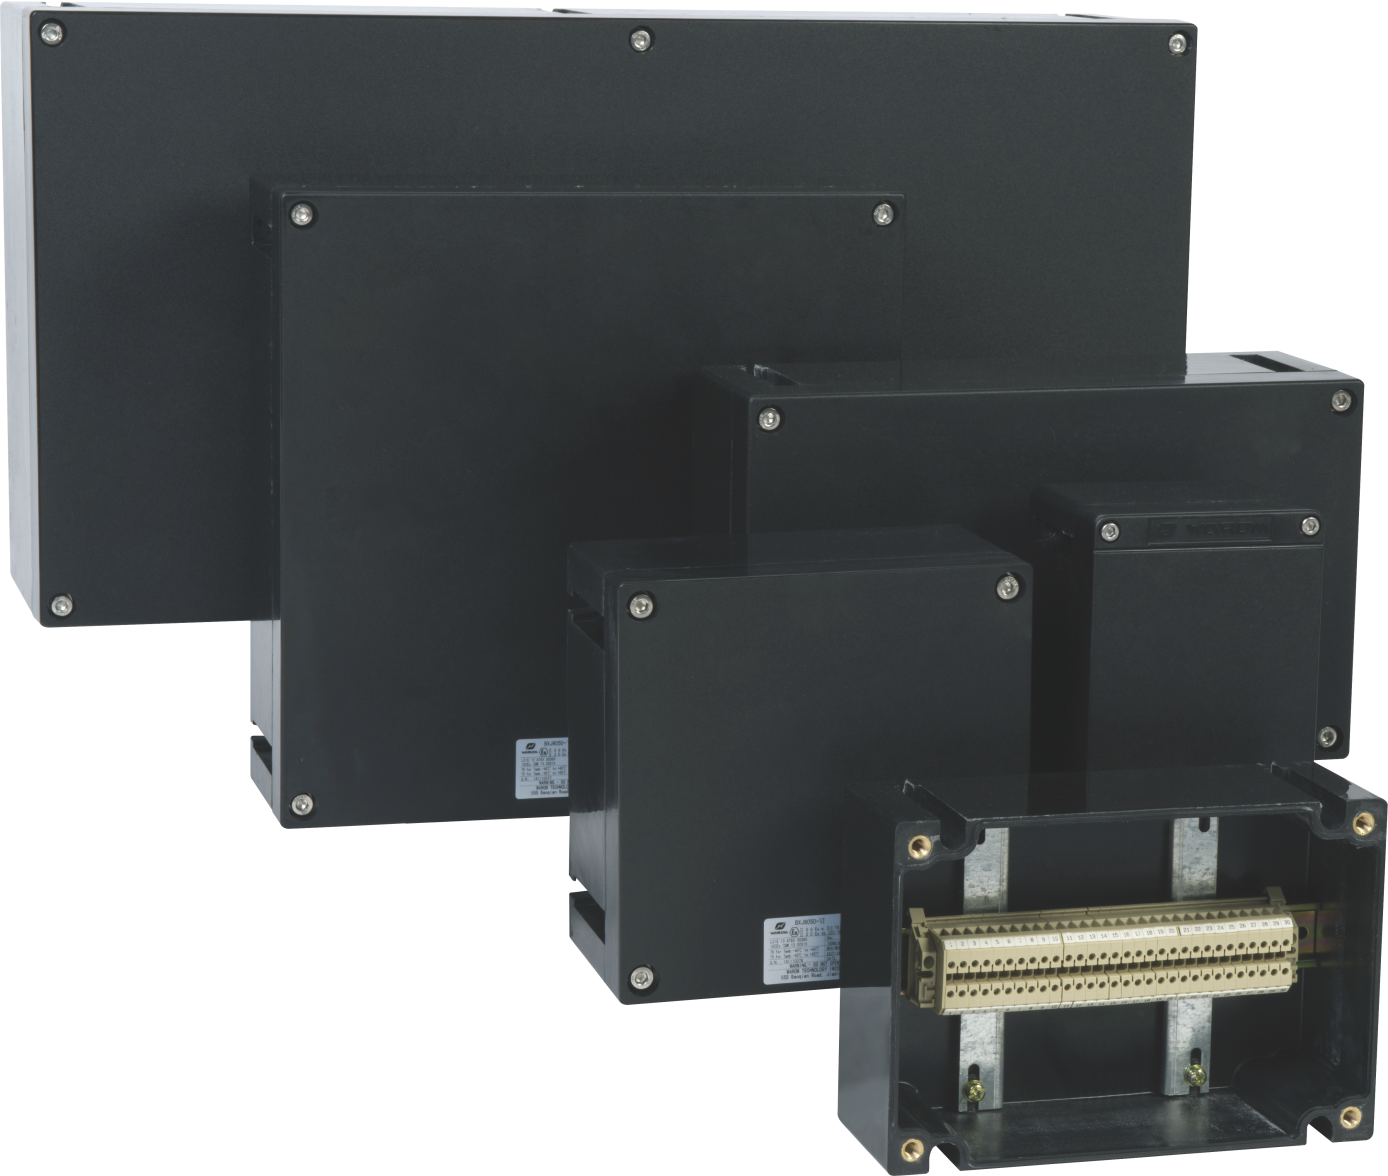
Un exemple pratique de la gamme Warom est la boîte de distribution BXM(D)8050, qui combine des chambres Ex d et Ex e, utilise une enceinte en GRP classée IP66, et fonctionne jusqu'à 690 V CA et 250 A. En fabrication en usine, le revêtement antistatique, les fixations anti-desserrage, les entrées de câbles inférieures et la configuration modulaire du circuit sont réalisés dans un seul processus de production. Le dossier d'usine indique qui a effectué le travail et quel résultat de test a été accepté.
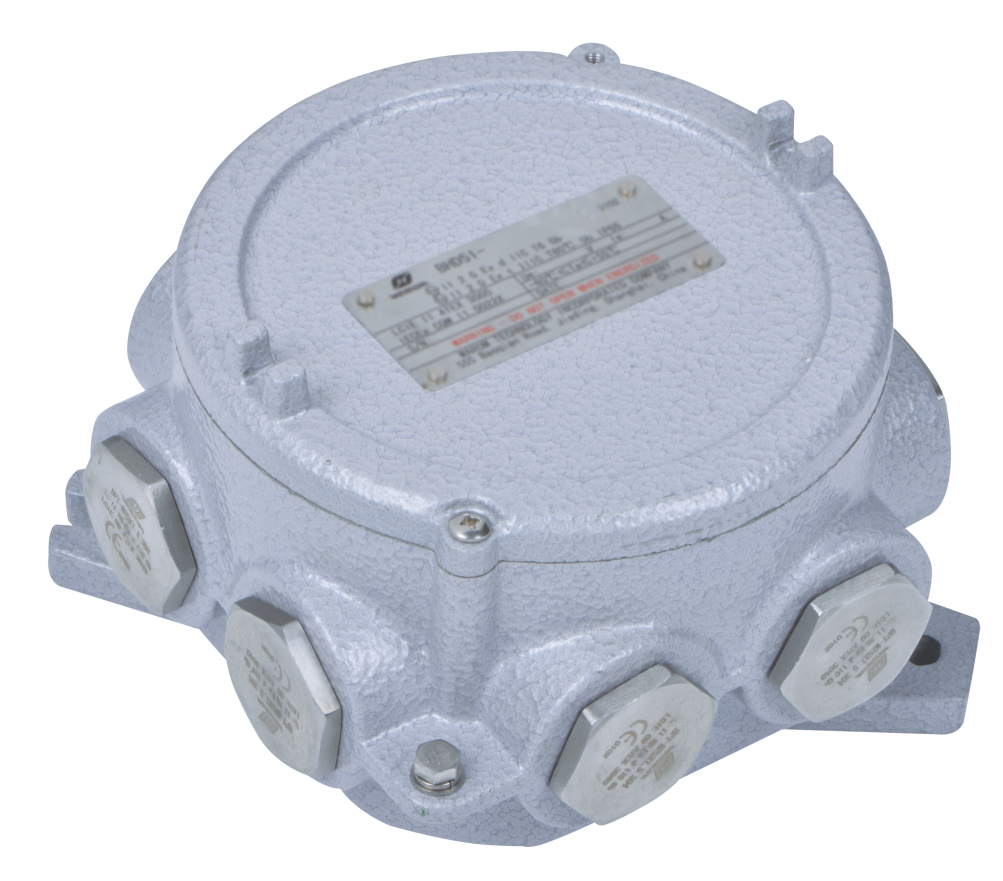
La fabrication en usine ne supprime pas la nécessité d'une inspection sur site. Elle limite les variables. Au lieu de vérifier si un entrepreneur a percé correctement un trou d'entrée, l'inspecteur vérifie si le transport et l'installation n'ont pas endommagé un assemblage déjà certifié.
Pour l'alimentation temporaire en construction, la comparaison change car les boîtes mobiles sont reconnectées et exposées à des charges d'abus différentes. <Guide expert : Sélection des boîtes de distribution d'énergie temporaires> couvre comment les conditions de site ouvert et les reconnections fréquentes modifient les priorités d'inspection.
Où l'assemblage sur site échoue-t-il dans les armoires de distribution antidéflagrantes ?
L'assemblage sur site échoue généralement au niveau de l'interface du câble, et non au niveau de l'enceinte. L'enceinte peut porter un certificat valide, mais la protection contre l'explosion dépend de la façon dont les câbles entrent, de la mise en place des presse-étoupes, et si des modifications sur le terrain perturbent le chemin de flamme. J'ai inspecté des armoires de distribution où un entrepreneur a utilisé un adaptateur réducteur non certifié, omis la rondelle d'étanchéité ou serré un presse-étoupe en plastique au-delà de sa plage de tolérance. Chaque défaut modifie la méthode de protection d'une manière visible uniquement lors d'une inspection détaillée.
Les zones de poussière et de gaz aggravent le problème. Une entrée percée sur le terrain qui laisse des copeaux à l'intérieur de l'armoire peut endommager l'isolation des bornes. Un presse-étoupe qui ne correspond pas au diamètre du câble peut laisser un espace annulaire non rempli. Dans les équipements à sécurité accrue, une borne desserrée peut générer de la chaleur à pleine charge. Ce ne sont pas des risques théoriques ; ce sont les différences entre une armoire fabriquée en usine et une armoire assemblée sur site.
Lors de l'évaluation de la peinture générale au Mexique, notre équipe a trouvé des installations de distribution existantes et des boîtes de jonction avec des modifications d'entrée qui n'avaient pas été re-certifiées pour les conditions de gaz et de poussière inflammables de l'usine. La portée des réparations comprenait le remplacement de ce matériel assemblé sur site par une solution antidéflagrante configurée plutôt que d'étendre le risque avec d'autres modifications sur le terrain.
Comment la certification diffère-t-elle entre les armoires fabriquées en usine et celles assemblées sur site ?
Un certificat n'est aussi solide que l'assemblage qu'il décrit. Lorsqu'une armoire est fabriquée en usine, le certificat ATEX ou IECEx, les données d'essai de type et les résultats des essais de routine de production se réfèrent à la même configuration complétée. Si le fabricant installe les presse-étoupes, les bornes et les entrées de câble avant l'expédition, ces composants font partie de l'assemblage certifié.
L'assemblage sur site peut rompre ce lien. L'organisme de certification tiers a testé un type spécifique de presse-étoupe, une plage de couple, une configuration d'entrée de câble et l'état de l'enceinte. Une fois qu'un entrepreneur sur site modifie le presse-étoupe, perce une entrée supplémentaire ou re-sert un circuit, l'assemblage peut ne plus correspondre à la configuration certifiée. Le site doit alors faire l'objet d'une inspection par un ingénieur qualifié, et dans de nombreux cas, un organisme notifié ou la société de classification du projet doit examiner la modification avant la mise sous tension.
C'est pourquoi la fabrication en usine n'est pas simplement une préférence. Elle maintient la chaîne de certification intacte jusqu'à la livraison.
Comment devez-vous comparer les coûts de fabrication en usine et d'assemblage sur site ?
La comparaison du prix d'achat est trompeuse. Les armoires assemblées sur site semblent moins chères lors de l'appel d'offres car l'entrepreneur supporte le coût de la main-d'œuvre et des matériaux d'installation. Le coût qui compte est celui après la mise en service. La fabrication en usine transfère l'assemblage électrique dans une ligne de production contrôlée, ce qui fait apparaître un coût plus élevé dans le devis. L'assemblage sur site le déplace dans un calendrier de construction chargé où les coûts de reprise de travail interviennent après le devis.
| Facteur | Armoire fabriquée en usine | Armoire assemblée sur site |
| Intégrité de la certification | L'assemblage correspond à la configuration certifiée lors de l'expédition. | La configuration finale peut sortir du périmètre du certificat original. |
| Gland et travaux d'entrée | Terminé et inspecté selon le plan qualité du fabricant. | Dépend de la compétence de l'entrepreneur et des conditions du site. |
| Découverte de défaut | Repérée lors des tests de routine en usine. | Apparait lors du contrôle de boucle ou de la première mise sous tension. |
| Impact sur le calendrier | Le délai est plus long avant l'expédition. | La main-d'œuvre sur site intervient plus tard mais la reprise peut retarder la livraison. |
| Meilleure application | Distribution d'énergie fixe en zone dangereuse avec plusieurs circuits. | Un nombre limité de circuits simples avec inspection qualifiée sur site. |
Le coût réel compare les tests en usine et le délai de livraison au risque de reprise sur le terrain, de retard et de recertification. Si le projet comporte des atmosphères gazeuses Zone 1 ou Zone 2 et plusieurs entrées de câble, confirmez si le certificat de fabrication du fournisseur couvre la configuration finale du gland avant de finaliser la liste des matériaux. Envoyez le schéma unifilaire et le calendrier des entrées à gm*@***om.com et Warom vérifiera quels certificats et dossiers de tests en usine sont disponibles.
Que devez-vous confirmer avant de choisir une méthode de construction ?
La décision ne doit pas être basée uniquement sur un devis unifilaire. Avant de sélectionner, confirmez cinq points. Premièrement, le certificat du fabricant couvre-t-il la configuration finale du gland et de l'entrée ? Deuxièmement, le fournisseur peut-il produire les dossiers de tests de routine pour les circuits assemblés exacts ? Troisièmement, le matériau de l'enceinte correspond-il à l'environnement du site, comme la GRP pour la corrosion ou l'acier inoxydable 316 pour l'exposition marine ? Quatrièmement, la classe de température et le groupe de gaz correspondent-ils à la zone dangereuse ? Cinquièmement, un inspecteur qualifié est-il disponible avant le début de l'assemblage sur site ?
Si l'un de ces points ne peut être confirmé, la solution fabriquée en usine est plus sûre. Si votre projet inclut un calendrier de câblage inhabituel, des circuits mixtes Ex d et Ex e, ou une fenêtre de mise en service resserrée, envoyez la spécification et la classification du site à gm*@***om.com ou appelez le +86 21 39977076 avant de passer la commande.
Que demandent les acheteurs avant de choisir une construction en usine ou sur site ?
L'assemblage sur site est-il autorisé selon ATEX/IECEx ?
L'assemblage sur site peut être conforme, mais uniquement lorsque la partie responsable contrôle l'installation du gland, le couple de serrage et l'inspection finale dans le cadre du certificat d'origine. Le problème est que la plupart des sites de construction ne disposent pas des mêmes outils, dossiers ou inspecteurs formés que l'usine. Si la solution sur site est inévitable, la spécification doit nommer l'inspecteur, les valeurs de couple, les types de glands et la méthode de vérification finale avant le début des travaux.
L'assemblage sur site affecte-t-il la garantie ?
L'idée qu'une garantie couvre automatiquement un coffret assemblé sur site est fausse. Beaucoup de fournisseurs garantissent le coffret fabriqué en usine tel que livré, mais les modifications sur le terrain par un tiers peuvent faire reposer la responsabilité sur ceux qui ont modifié l'équipement. Si un entrepreneur perce un nouvel entrée ou modifie un gland, la garantie sur le chemin de flamme et l'entrée de câble se réduit souvent ou disparaît. Les acheteurs doivent demander la limite de garantie par écrit avant de décider.
Quand l'assemblage sur site est-il pertinent ?
Cela dépend de ce qui est assemblé sur place. L'assemblage sur site peut fonctionner pour un petit nombre de circuits simples, lorsque l'enceinte est déjà certifiée, le calendrier de câblage est fixe, l'installateur est qualifié, et un inspecteur indépendant vérifie le résultat avant la mise sous tension. Cela devient risqué pour la distribution multi-circuits, les concepts de protection mixtes ou les projets à calendrier serré où l'étape d'inspection est comprimée.
Une armoire fabriquée en usine peut-elle être modifiée sur site ultérieurement ?
La meilleure question n'est pas de savoir si la modification est possible, mais si le certificat original reste valable. Un coffret construit en usine peut être modifié sur site si la modification est revue par rapport au certificat, documentée et inspectée. Les modifications courantes sur le terrain, telles que l'ajout d'un trou non répertorié ou le remplacement d'une presse-étoupe par un autre type, invalident généralement la configuration certifiée. Partagez les détails de la plaque signalétique d'origine et la modification prévue pour gm*@***om.com et Warom confirmera ce que le certificat peut encore couvrir.
Si vous êtes intéressé, consultez ces articles connexes :
Conférence des fournisseurs anti-explosion Warom 2024
OGI 2023, Indonésie
Assurer la sécurité : le rôle indispensable des lampes fluorescentes antidéflagrantes
Choisir les boîtes de jonction extérieures IP68 : guide stratégique pour l'acheteur
Avec plus d'une décennie d'expérience, il est ingénieur électricien explosion-proof chevronné spécialisé dans la conception et la fabrication de produits de sécurité et anti-explosion. Il possède une expertise approfondie dans des domaines clés tels que les systèmes antiprédétection d'explosion, l'éclairage nucléaire, la sécurité maritime, la protection contre les incendies et les systèmes de contrôle intelligents. Chez Warom Technology Incorporated Company, il occupe des postes de direction doubles en tant que Directeur adjoint de l'ingénierie pour les affaires internationales et Chef du département international R&D, où il supervise les initiatives de R&D et assure la livraison précise des documents de conception pour les projets internationaux. Engagé dans l'amélioration de la sécurité industrielle mondiale, il se concentre sur la traduction de technologies complexes en solutions pratiques, aidant les clients à mettre en œuvre des systèmes de contrôle plus sûrs, plus intelligents et plus fiables dans le monde.
Qi Lingyi