تتبدى لوحات التوزيع المقاومة للانفجار متطابقة تماماً على رسومات المناقصات، سواء تم تصنيعها في المصنع أو تجميعها في الموقع، إلا أن الشهادة، وسجل الاختبار، ومخاطر التشغيل تقع على جانبين مختلفين من هذا الاختيار. بالنسبة لمعظم توزيع الطاقة في الأماكن الخطرة، يُعد التصنيع في المصنع الخيار الأكثر أماناً افتراضياً ما لم يكن لدى الموقع سبب محدد للغاية للتجميع محلياً. والسبب ليس تفضيل المورد، بل لأن اللوحة المصنوعة في المصنع يتم فيها ثقب الإطارات، وتركيب القُدُوم (الحواشي)، وإنهاء الدوائر، والتحقق من طرق الحماية قبل أن تغادر خط الإنتاج المُحكم. أما تجميع الموقع فينقل جزءاً من هذا العمل إلى ظروف يصعب التحكم فيها. تُظهر هذه المقارنة المكان الذي تنجح فيه كل طريقة وتفاصيل المواصفات التي يجب أن توجّه هذا القرار.
ماذا يعني التصنيع في المصنع بالنسبة للوحات التوزيع المقاومة للانفجار؟
التصنيع في المصنع يعني أن اللوحة لا يتم تجميعها مجرد تجميع في ورشة عمل؛ بل إن تشغيل العلبة، وتركيب المكونات، وتوصيل الدوائر، وعزم ربط أطراف التوصيل، وتركيب قُدُوم الكابلات، والاختبارات الروتينية تتم جميعها وفقاً لخطة جودة المُصنِّع قبل الشحن. بالنسبة لعلبة مقاومة للاشتعال من نوع (Ex d)، يشمل ذلك فحص فجوات الشفة وإحكام ربط المثبتات بالقيم المسجلة أثناء اختبار النمط. أما بالنسبة لقسم السلامة المعززة من نوع (Ex e)، فيشمل ذلك عزم أطراف التوصيل، والتحقق من مسافات الزحف والخلوص، والتأكيد على تركيب المكونات المعتمدة فقط.
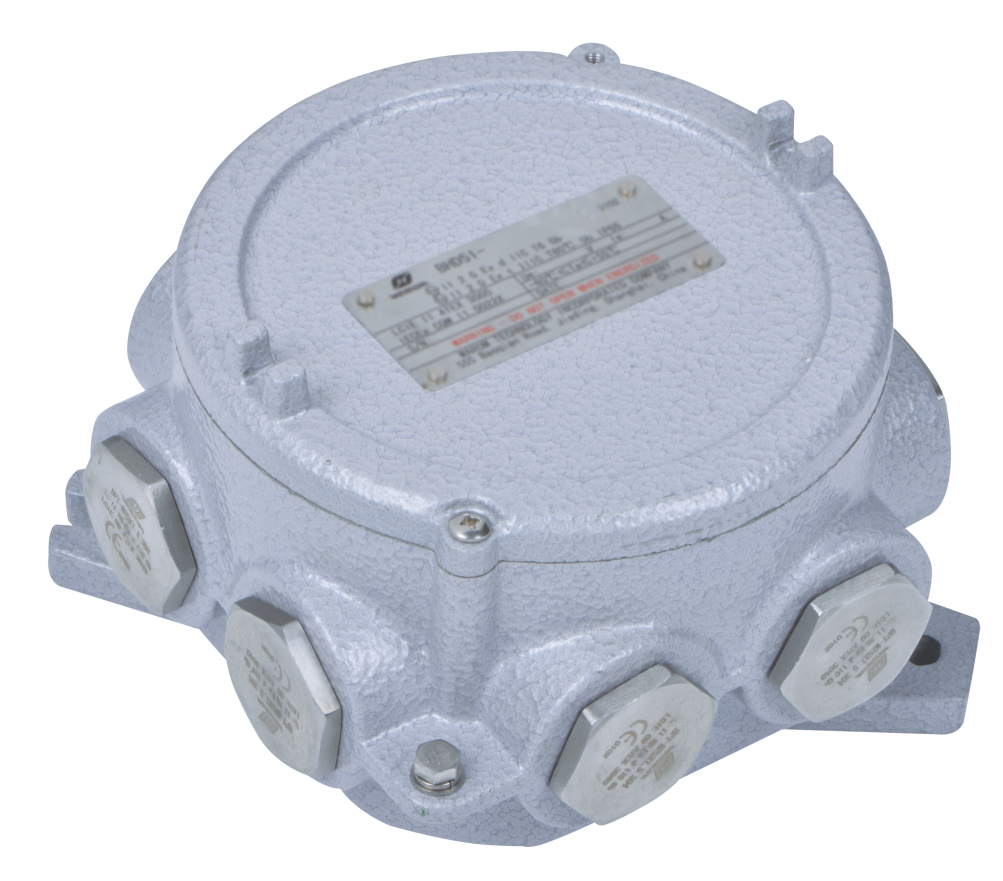
مثال عملي من مجموعة (Warom) هو صندوق التوزيع BXM(D)8050، الذي يجمع بين حجيرات (Ex d) و(Ex e)، ويستخدم علبة من البلاستيك المقوى بالزجاج (GRP) بدرجة حماية (IP66)، ويسير بجهد يصل إلى 690 فولت تيار متردد و250 أمبير. في التصنيع بالمصنع، يتم إنجاز الطلاء المضاد للكهرباء الساكنة، والمثبتات المضادة للاهتزاز، ومداخل الكابلات السفلية، وتكوين الدوائر النمطية تحت عملية إنتاج واحدة. يوضح سجل المصنع من قام بالعمل ونتيجة الاختبار التي تم قبولها.
التصنيع في المصنع لا يلغي الحاجة إلى الفحص في الموقع، بل يقلل المتغيرات؛ فبدلاً من التحقق مما إذا كان المقاول قد ثقب فتحة الإدخال بشكل صحيح، يتحقق المفتوح مما إذا كان النقل والتركيب قد ألحقا الضرر بتجميع معتمد مسبقاً.
بالنسبة لطاقة البناء المؤقتة، تتغير المقارنة لأن الصناديق المتحركة تتم إعادة توصيلها وتتعرض لأحمال سوء استخدام مختلفة. <دليل الخبراء: اختيار صناديق توزيع الطاقة المؤقتة> يغطي كيفية تأثير ظروف الموقع المفتوح وإعادة التوصيل المتكرر على أولويات الفحص.
أين يحدث الخطأ في التجميع بالموقع للوحات التوزيع المقاومة للانفجار؟
غالباً ما يفشل التجميع في الموقع عند واجهة الكابل وليس عند العلبة. قد تحمل العلبة شهادة صالحة، لكن الحماية النهائية من الانفجار تعتمد على كيفية دخول الكابلات، وكيفية استقرار القُدُوم، وما إذا كانت التعديلات الميدانية تؤثر على مسار اللهب. لقد فحصت لوحات توزيع استخدم فيها المقاول محول تخفيض غير معتمد، أو أغفل غسالة الإحكام، أو أحكم ربط قَدُوم بلاستيكي بما يتجاوز نطاقه المقدر. كل عطل يغير طريقة الحماية بطريقة لا تظهر إلا أثناء الفحص الدقيق.
مناطق الغبار والغازات تفاقم المشكلة؛ فمدخل مثقوب في الموقع يترك نشارة معدنية داخل اللوحة يمكن أن يتلف عزل الأطراف. وقد يتسبب قَدُوم غير متوافق مع قطر الكابل في ترك فجوة حلقية غير ممتلئة. وفي معدات السلامة المعززة، يمكن لطرف توصيل واحد مرتخٍ أن يولد حرارة عند الحمل الكامل. هذه ليست مخاطر نظرية، بل هي الفروق بين اللوحة المصنوعة في المصنع واللوحة المجمعة في الموقع.
أثناء تقييم شركة جنرال پينت (General Paint) في مصر، وجد فريقنا وحدات توزيع قائمة و صناديق التوصيل مع تعديلات على المداخل لم تتم إعادة اعتمادها لظروف الغازات والغازات القابلة للاشتعال في المصنع. وشمل نطاق المعالجة استبدال تلك الأجهزة المجمعة في الموقع بحل مقاوم للانفجار مُهيأ بشكل صحيح بدلاً من إطالة أمد المخاطر بمزيد من التغييرات الميدانية.
كيف تختلف الشهادة بين اللوحات المصنوعة في المصنع وتلك المجمعة في الموقع؟
الشهادة تكون بقوة التجميع الذي تصفه. فعندما تُصنع اللوحة في المصنع، تشير شهادة (ATEX) أو (IECEx)، وبيانات اختبار النمط، ونتائج اختبار روتين الإنتاج إلى نفس التكوين المكتمل. وإذا قام المُصنِّع بتركيب القُدُوم، والأطراف، ومداخل الكابلات قبل الشحن، فإن هذه المكونات تظل ضمن التجميع المعتمد.
التجميع في الموقع يمكن أن يكسر هذه السلسلة؛ إذ تختبر هيئة التصديق التابعة لجهة خارجية نوع قَدُوم معين، ونطاق عزم ربط، وترتيب مدخل كابل، وحالة علبة محددة. وبمجرد أن يقوم مقاول الموقع بتغيير القَدُوم، أو ثقب مدخل إضافي، أو إعادة إنهاء دائرة، قد تعود اللوحة غير مطابقة للتكوين المعتمد. ويحتاج الموقع حينئذٍ إلى فحص من مهندس مؤهل، وفي حالات كثيرة يجب على هيئة مُبلَّغة أو جمعية تصنيف المشروع مراجعة التعديل قبل تنشيط الكهرباء.
لهذا السبب، فإن التصنيع في المصنع ليس مجرد تفضيل، بل يحافظ على سلسلة الشهادات سليمة طوال عملية التسليم.
كيف تقارن بين تكاليف اللوحات المصنوعة في المصنع وتلك المجمعة في الموقع؟
مقارنة سعر الشراء مضللة؛ فاللوحات المجمعة في الموقع تبدو أرخص عند تقديم العطاءات لأن المقاول يتحمل تكلفة عمالة التركيب والمواد. والتكلفة التي تهم حقاً هي التكلفة التي تلي التشغيل. التصنيع في المصنع ينقل التجميع الكهربائي إلى خط إنتاج مُحكم، لذا يبدو بند المناقصة أعلى. أما التجميع في الموقع فينقله إلى جدول زمني مزدحم للبناء حيث تقع تكاليف إعادة العمل بعد تقديم عرض السعر.
| العامل | اللوحة المصنوعة في المصنع | اللوحة المجمعة في الموقع |
| سلامة الشهادة | يتطابق التجميع مع التكوين المعتمد في الشهادة عند الإرسال. | قد يخرج التكوين النهائي عن نطاق الشهادة الأصلية. |
| العمل على السدة والمدخل | مكتمل ومفحوص وفقًا لخطة جودة المصنع. | يعتمد على مهارة المقاول وظروف الموقع. |
| اكتشاف العطل | تم اكتشافه أثناء الاختبار الروتيني للمصنع. | يظهر عند فحص الحلقة أو أول تشغيل. |
| تأثير الجدول الزمني | زمن الانتظار أطول قبل الإرسال. | العمالة في الموقع تكون لاحقًا ولكن إعادة العمل قد تؤخر التسليم. |
| أفضل تطبيق | توزيع طاقة المناطق الخطرة الثابتة بعدة دوائر. | عدد محدود من الدوائر البسيطة مع فحص الموقع المؤهل. |
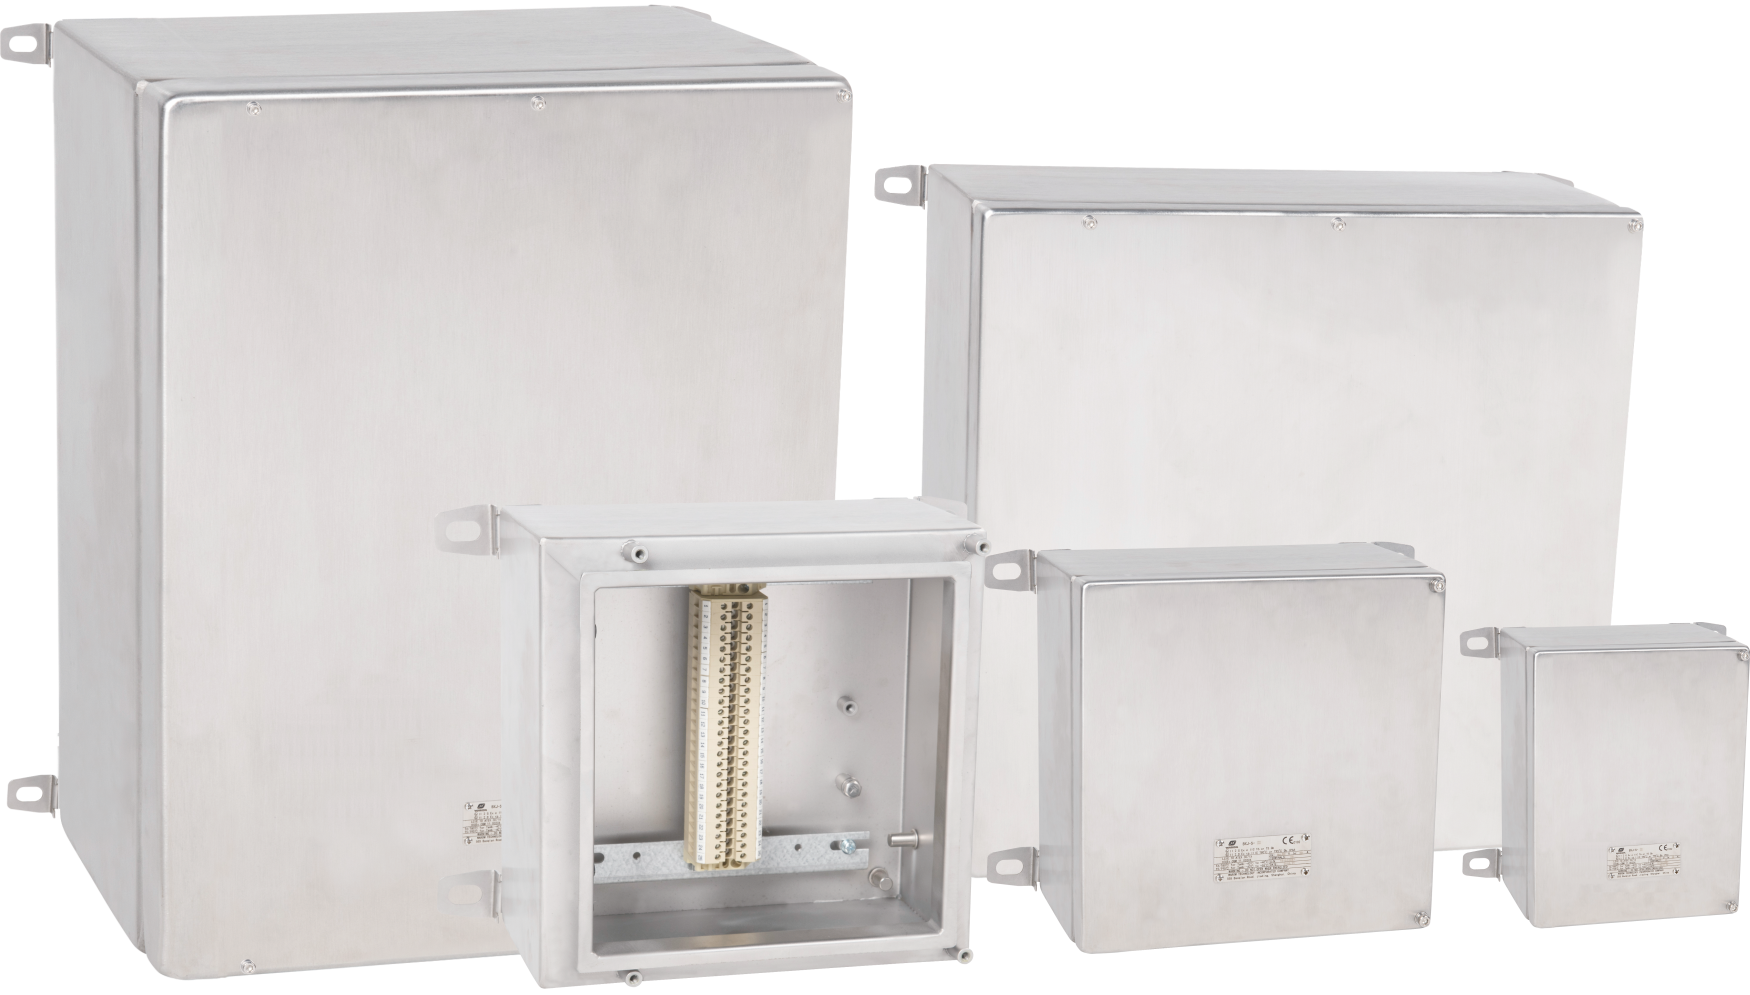
تكلفة الحقيقية تقارن بين اختبار المصنع ووقت الانتظار مقابل مخاطر إعادة العمل في الميدان، التأخير، وإعادة الشهادة. إذا كان المشروع يحتوي على أجواء غازية من المنطقة 1 أو المنطقة 2 ودوائر كابلات متعددة، تأكد مما إذا كانت شهادة المصنع التي بنيت من قبل المورد تغطي تكوين السدة النهائي قبل أن تثبت قائمة المواد. أرسل مخطط الخط الأحادي وجدول الدخول إلى gm*@***om.com وسوف يتحقق ووروم من الشهادات وسجلات اختبار المصنع المتاحة.
ماذا يجب أن تؤكده قبل اختيار مسار البناء؟
يجب ألا يُتخذ القرار بناءً على عرض سعر من سطر واحد. قبل الاختيار، أكد خمسة أشياء. أولاً، هل تغطي شهادة المصنع التكوين النهائي للسدة والمدخل؟ ثانيًا، هل يمكن للمورد إنتاج سجلات الاختبار الروتيني للدوائر المجمعة بدقة؟ ثالثًا، هل مادة العلبة تتوافق مع بيئة الموقع، مثل GRP للتآكل أو الفولاذ المقاوم للصدأ 316 للتعرض للبيئة البحرية؟ رابعًا، هل تطابق فئة درجة الحرارة ومجموعة الغاز المنطقة الخطرة؟ خامسًا، هل يوجد مفتش مؤهل متاح قبل بدء التجميع في الموقع؟
إذا لم يكن بالإمكان تأكيد أي من هذه الأمور، فإن المصنع المبني هو الخيار الأكثر أمانًا. إذا كان مشروعك يتضمن جدول كابلات غير عادي، دوائر مختلطة من Ex d وEx e، أو نافذة تشغيل مضغوطة، أرسل المواصفات وتصنيف الموقع إلى gm*@***om.com أو اتصل على +86 21 39977076 قبل وضع أمر الشراء.
ماذا يسأل المشترون قبل اختيار بناء في المصنع أو الموقع؟
هل يسمح بالتجميع في الموقع بموجب ATEX/IECEx؟
يمكن أن يكون التجميع في الموقع متوافقًا، ولكن فقط عندما يتحكم الطرف المسؤول في تركيب السدة، عزم الدوران، والفحص النهائي ضمن نطاق الشهادة الأصلية. المشكلة أن معظم مواقع البناء لا تمتلك نفس الأدوات، السجلات، أو المفتشين المدربين مثل المصنع. إذا كان الطريق في الموقع لا مفر منه، يجب أن يذكر المواصفات المفتش، قيم عزم الدوران، أنواع السدادات، وطريقة التحقق النهائية قبل بدء العمل.
هل يؤثر التجميع في الموقع على الضمان؟
الافتراض أن الضمان يغطي تلقائيًا خزانة مجمعة في الموقع هو خطأ. العديد من الموردين يضمنون الخزانة المبنية في المصنع كما تم تسليمها، لكن التعديلات الميدانية من قبل طرف ثالث قد تقلل أو تلغي مسؤولية من قام بتعديل المعدات. إذا قام المقاول بحفر مدخل جديد أو تغيير السدة، غالبًا ما يتقلص أو يختفي ضمان مسار اللهب ومدخل الكابل. يجب على المشترين طلب تحديد حدود الضمان كتابيًا قبل اتخاذ القرار.
متى يكون التجميع في الموقع منطقيًا؟
يعتمد على ما يتم تجميعه في الموقع. يمكن أن ينجح التجميع في الموقع لعدد قليل من الدوائر البسيطة، عندما تكون العلبة معتمدة بالفعل، جدول الكابلات ثابت، المُركب مؤهل، ويفحص مفتش مستقل النتيجة قبل التشغيل. يصبح الأمر خطيرًا عند توزيع متعدد الدوائر، مفاهيم حماية مختلطة، أو مشاريع ذات جدول زمني ضيق حيث يتم ضغط خطوة الفحص.
هل يمكن تعديل خزانة مبنية في المصنع في الموقع لاحقًا؟
السؤال الأفضل ليس ما إذا كان التعديل ممكنًا، بل ما إذا كانت الشهادة الأصلية لا تزال سارية. يمكن تعديل خزانة مصنعية في الموقع إذا تم مراجعة التعديل مقابل الشهادة، وتوثيقه، وفحصه. التغييرات الميدانية الروتينية مثل إضافة ثقب غير مدرج أو استبدال غلالة بنوع مختلف عادةً تلغي صلاحية التكوين المعتمد. شارك تفاصيل لوحة الاسم الأصلية والتعديل المخطط لـ gm*@***om.com وواروم ستؤكد ما يمكن للشهادة أن تغطيه لا زال.
إذا كنت مهتمًا، اطلع على هذه المقالات ذات الصلة:
قمة مورام للموردين المضاد للانفجار 2024
OGI 2023, مصر
ضمان السلامة: الدور الأساسي لمصابيح فلورية مضادة للانفجار
اختيار صناديق تقاطعات خارجية IP68: دليل استراتيجي للمشتري
مع أكثر من عقد من الخبرة، هو مهندس كهربائي مقاوم للانفجار متمرس متخصص في تصميم وتصنيع منتجات السلامة ومقاومة الانفجار. يمتلك خبرة عميقة في مجالات رئيسية بما في ذلك أنظمة مقاومة الانفجار، إضاءة الطاقة النووية، السلامة البحرية، حماية من الحرائق، وأنظمة التحكم الذكية. في شركة Warom Technology Incorporated، يشغل مناصب قيادية مزدوجة كمهندس نائب رئيس أول internationales للأعمال ورئيس قسم البحث والتطوير الدولي، حيث يشرف على مبادرات البحث والتطوير ويضمن تقديم وثائق التصميم بدقة للمشروعات الدولية. ملتزم بتعزيز السلامة الصناعية العالمية، يركز على ترجمة التقنيات المعقدة إلى حلول عملية، لمساعدة العملاء في تطبيق أنظمة تحكم أكثر أماناً وذكاءً وموثوقية حول العالم.
Qi Lingyi