Las pruebas de aceptación en fábrica para equipos eléctricos a prueba de explosiones no son una formalidad, y tratarlas como tal transfiere el riesgo de la fábrica a su sitio. En más de treinta años trabajando en proyectos de áreas peligrosas, he visto el mismo patrón con demasiada frecuencia: los compradores aprueban una unidad a partir de fotografías o un certificado firmado y omiten la condición del camino de llama, el par de apriete o el detalle de trazabilidad que determina si el equipo pertenece a su zona. Una FAT disciplinada verifica el material, la construcción, la marcación y la función eléctrica antes del envío. Este artículo detalla las verificaciones que más importan para luminarias, cajas de conexiones, paneles de distribución y glands de cable.
Alcance de la Prueba de Aceptación en Fábrica para Equipos a Prueba de Explosiones
Una FAT efectiva está incluida en la orden de compra o en el plan de inspección y prueba. No es una repetición de todas las pruebas de producción, ni una visita a la fábrica. Busco tres niveles: que el equipo coincida con el dibujo certificado, que los materiales y componentes coincidan con la presentación aprobada, y que el ensamblaje final pase las pruebas rutinarias requeridas por el certificado. Si esos tres niveles no están escritos en el ITP, la FAT puede convertirse en una visita cómoda que produce fotografías en lugar de evidencia.
La primera pregunta de aceptación es si el equipo coincide con la clasificación del sitio, no si parece bien hecho. <Donde se requiere iluminación a prueba de explosión: Normas de seguridad críticas> explica cómo diferentes ubicaciones peligrosas generan diferentes requisitos para el equipo, por lo que una placa de identificación que muestre el grupo de gases o la zona incorrecta debe detener la FAT inmediatamente.
| Tipo de equipo | Qué verificar durante la FAT | Evidencia común |
|---|---|---|
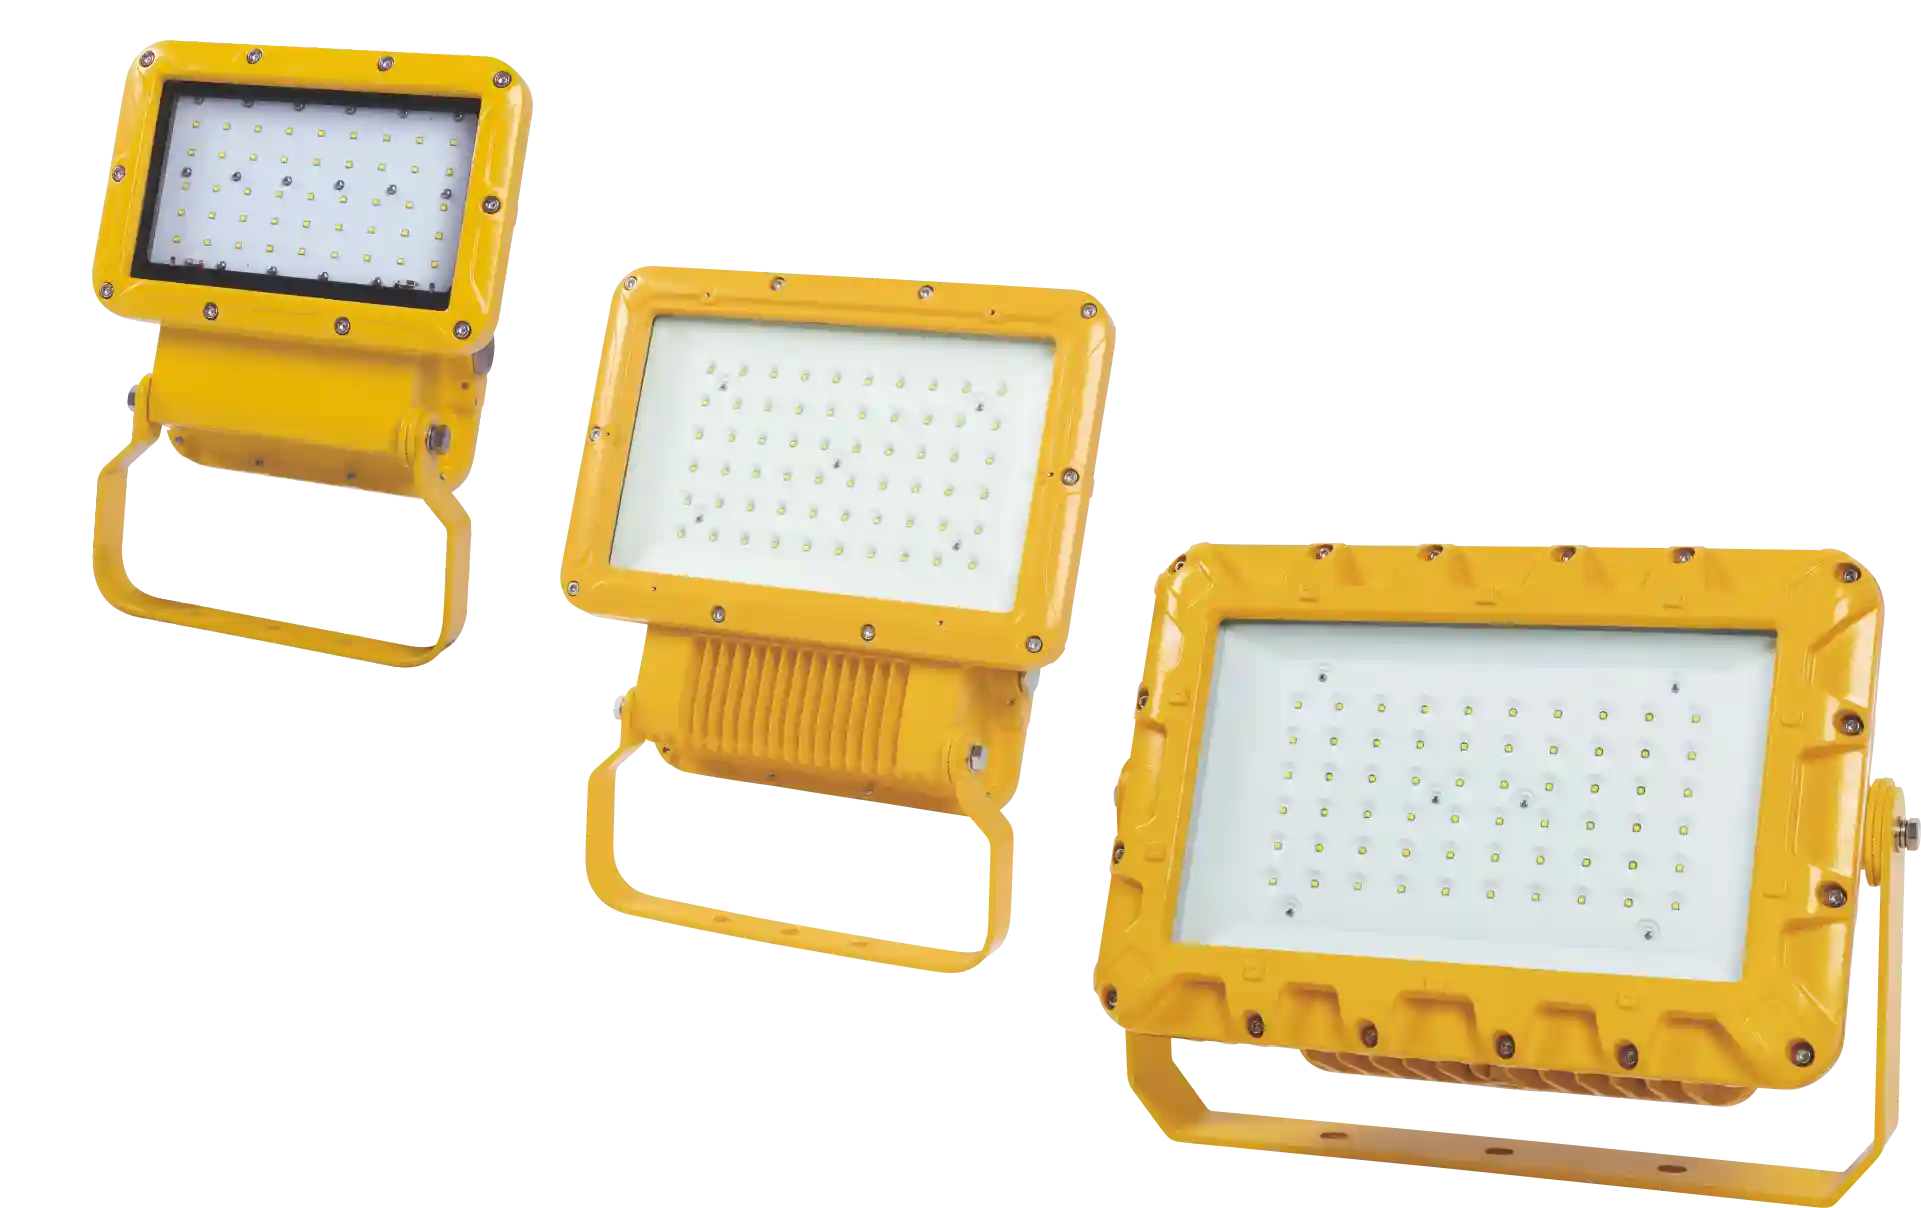
| Luminarias | Integridad de la lente, funcionamiento del LED, duración en emergencia | Muestra fotométrica, registro de duración |
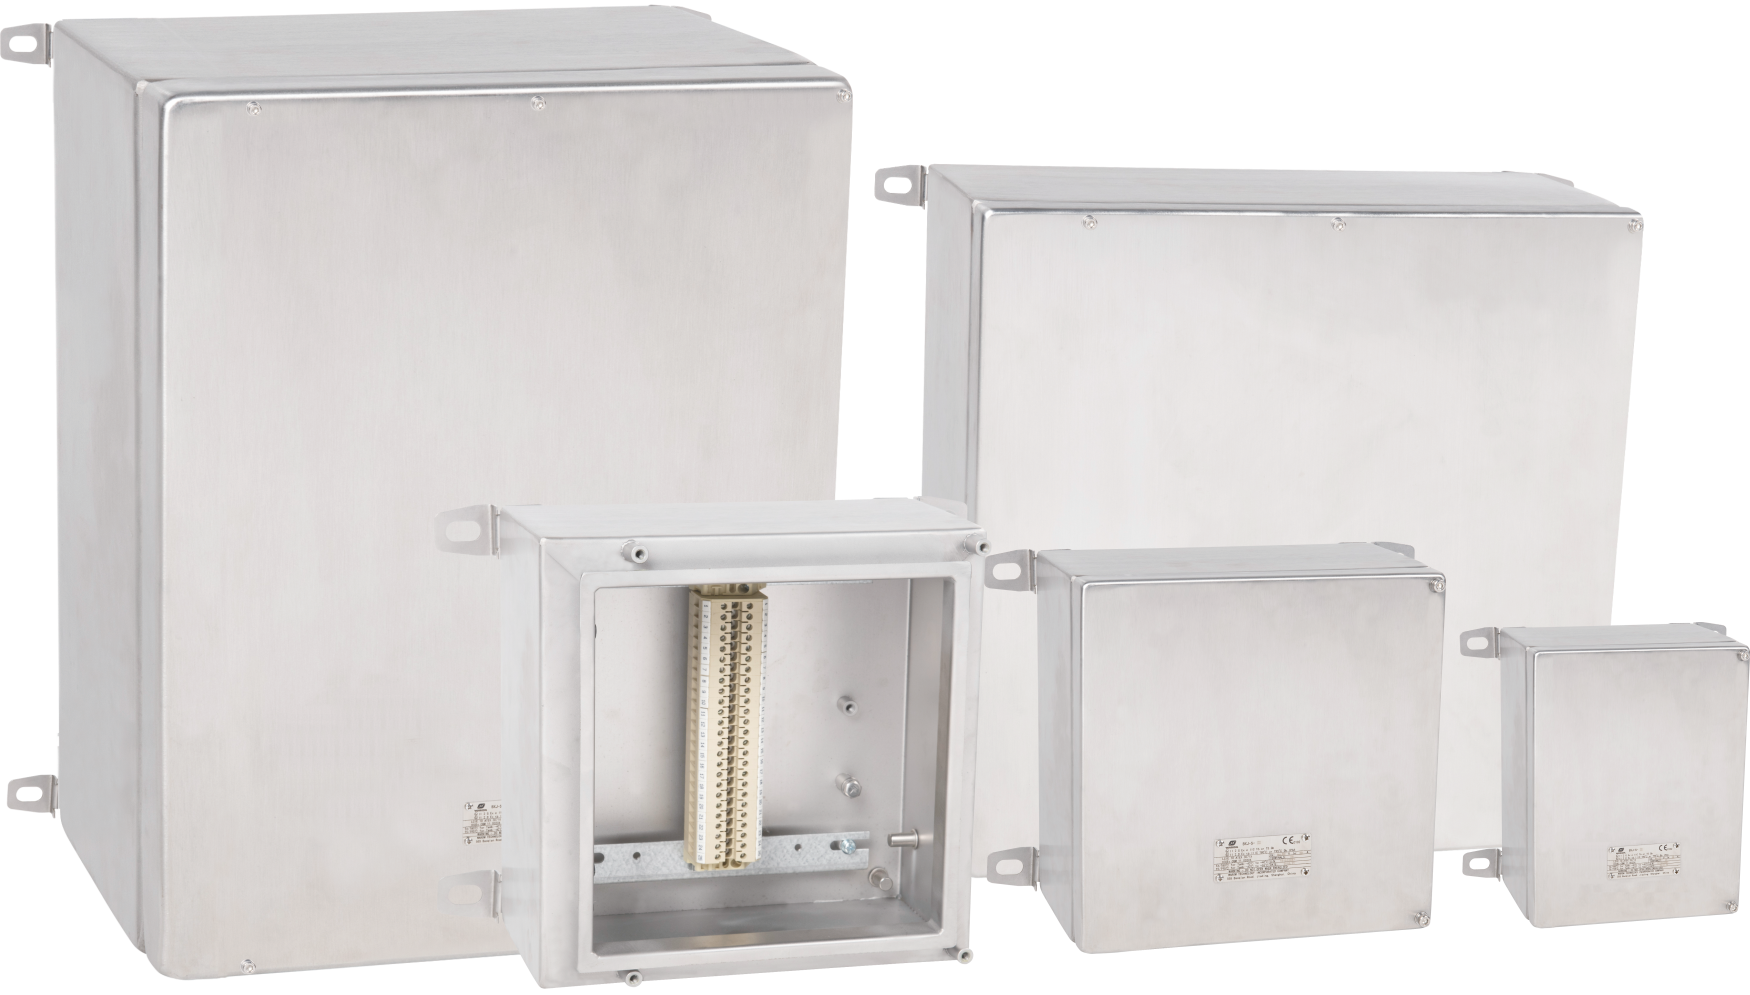
| Cajas de unión | Condición del camino de llama, sellado IP66, puesta a tierra | Informe dimensional, registro de torque |
| Paneles de distribución | Calificaciones de componentes, torque de barras colectoras, bloqueo de seguridad | Registro de comprobación de circuitos, prueba de bloqueo de seguridad |
| Pernos/entrada de cables | Forma de rosca, material, camino de llama | Certificado de material por lote, registro de calibre |
En un proyecto como Tilenga en Uganda, donde el alcance cubría pozos de petróleo, una instalación de procesamiento central y tuberías, la FAT fue el último punto controlado para confirmar que el paquete entregado coincidía con las condiciones operativas antes de llegar a sitios remotos.
Documentación de Prueba de Aceptación en Fábrica para Revisar Antes de Llegar
Revisa el paquete de certificados antes de reservar la visita. Para cada modelo, compara el número de certificado en la placa de identificación con el certificado listado en el expediente técnico. Verificamos que la marcación esté completa: Ex código, clase de temperatura, nivel de protección del equipo, rango ambiental y organismo emisor. Si falta algún elemento, el equipo tiene un defecto de documentación incluso cuando el hardware parece correcto.
¿Qué debe realmente confirmar el certificado?
Busco tres cosas. El certificado debe cubrir el modelo exacto, no un producto similar. La edición estándar debe seguir siendo aceptada en el país de destino. El certificado debe estar respaldado por un informe de prueba o una copia verificada en lugar de una hoja de datos de marketing. Para proyectos globales, puede ser necesario contar con certificaciones ATEX, IECEx, CNEX o UL en diferentes regiones. No acepto un certificado para una serie si el dibujo presentado no coincide con el artículo en prueba.
Las diferencias en el esquema de certificación aparecen rápidamente en la marcación y el conjunto de documentos. <ATEX vs UL Clasificación: Dominando iluminación a prueba de explosiones> explica cómo difieren las clasificaciones ATEX y UL en compatibilidad de zonas, requisitos de marcación y documentación, lo cual es importante cuando una revisión FAT debe decidir si un certificado es válido en la jurisdicción del comprador en lugar de solo en el mercado local de la fábrica.
Por qué los datos de trazabilidad son más importantes que la inspección física
La carcasa física puede pasar la inspección mientras que los componentes internos están incorrectos. Requiero un paquete de trazabilidad que conecte el número de serie con el certificado, el informe de prueba, el lote de material y la lista de componentes. Cuando la especificación de destino requiere tornillos de acero inoxidable o bridas de latón niquelado, el paquete debe mostrar que ese lote recibió esos materiales, no solo que el catálogo lo indica. La falta de un registro de lote no siempre significa fallo, pero implica que el FAT no puede cerrarse hasta que se produzca el registro.
Verificaciones de carcasa y construcción que detectan problemas temprano
Para carcasa a prueba de llamas, la trayectoria de llama es la superficie más importante del equipo. Si está rayada, pintada o cubierta después del mecanizado, el equipo no es aceptable incluso si pasa la prueba de función eléctrica. Hago que el inspector mida las brechas de la trayectoria de llama con el dibujo certificado y registre el valor. La pintura o relleno en la trayectoria de llama es un fallo grave. Luego verifico que todos los tornillos estén presentes y apretados según el valor del dibujo, que las roscas de entrada de cable coincidan con el pedido, que las juntas IP66 estén asentadas y continuas, y que los terminales de puesta a tierra estén presentes y marcados.
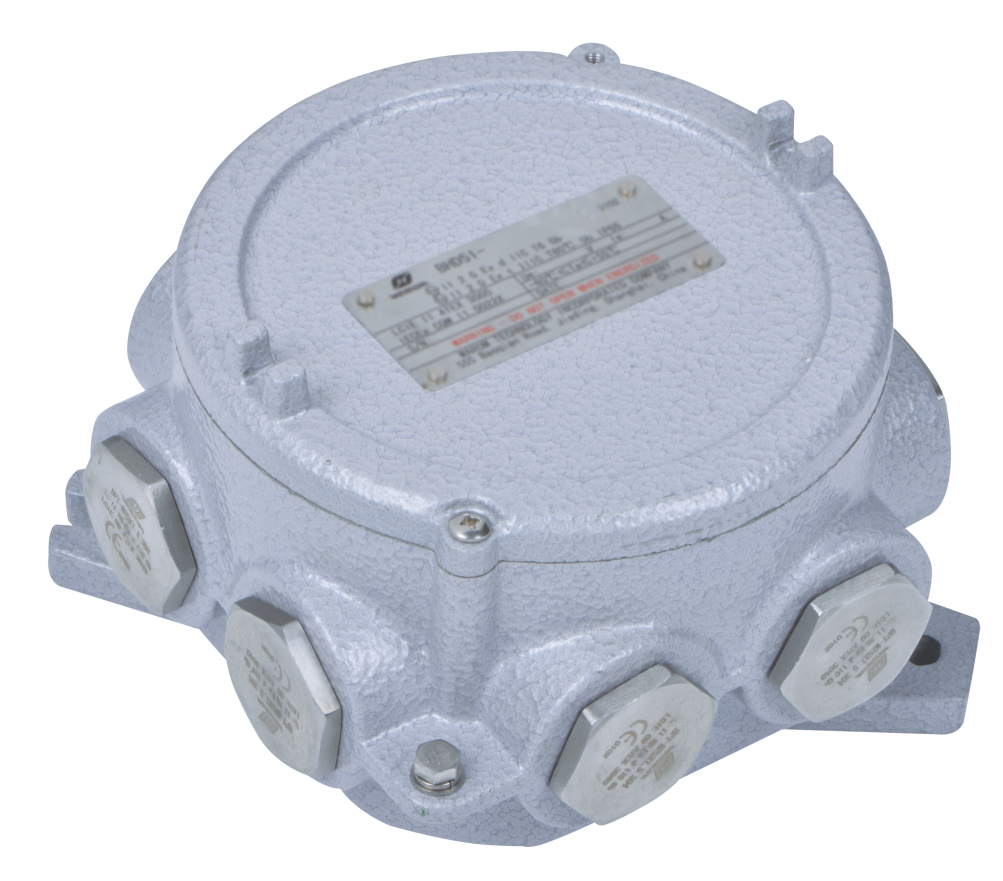
Las cajas de unión a prueba de llamas BHD91 muestran por qué estas verificaciones son prácticas. La línea de productos utiliza una carcasa de aleación de aluminio sin cobre, protección IP66 y un rango de temperatura ambiente de -60°C a +60°C. Durante la aceptación, confirmo el grado de material real y las características de protección en comparación con el dibujo, no solo el número de modelo. Una inspección visual puede pasar por alto una aleación sustituida o una conexión a tierra interna faltante. El registro de torque es la única evidencia que cuenta.
En una chemical planta en España con riesgos de gases y polvo inflamables, los peligros reales no eran visibles desde la planta. El alcance incluía detectores de gases, enchufes a prueba de explosiones, cajas de unión, cajas de distribución, dispositivos de descarga estática y equipos anticorrosivos. Eso hizo que las verificaciones de la carcasa y el sello formaran parte de la aprobación de paso/fallo, no solo un comentario adicional.
Cuando un proyecto combina equipos a prueba de llamas y de seguridad aumentada en varios certificados, vale la pena confirmar los criterios de aceptación para cada concepto de protección antes de la visita. Envía tu lista de dibujos certificados y requisitos de destino a gm*@***om.com y podemos trabajar contigo para definir los puntos de paso/fallo para cada elemento.
Pruebas de sistemas eléctricos y de protección que vale la pena presenciar
Las pruebas eléctricas dependen del tipo de producto, pero un comprador debe presenciar una muestra que refleje el pedido real. Para cajas de distribución y terminales, quiero verificar resistencia de aislamiento, continuidad a tierra y torque en los conductores de mayor y menor tamaño. Para enchufes y tomas, quiero demostrar la secuencia de bloqueo: el enchufe no puede retirarse mientras el interruptor está encendido, y el interruptor no puede cerrarse antes de que el enchufe esté insertado. Para iluminación de emergencia, se debe verificar la duración declarada, no asumirla.
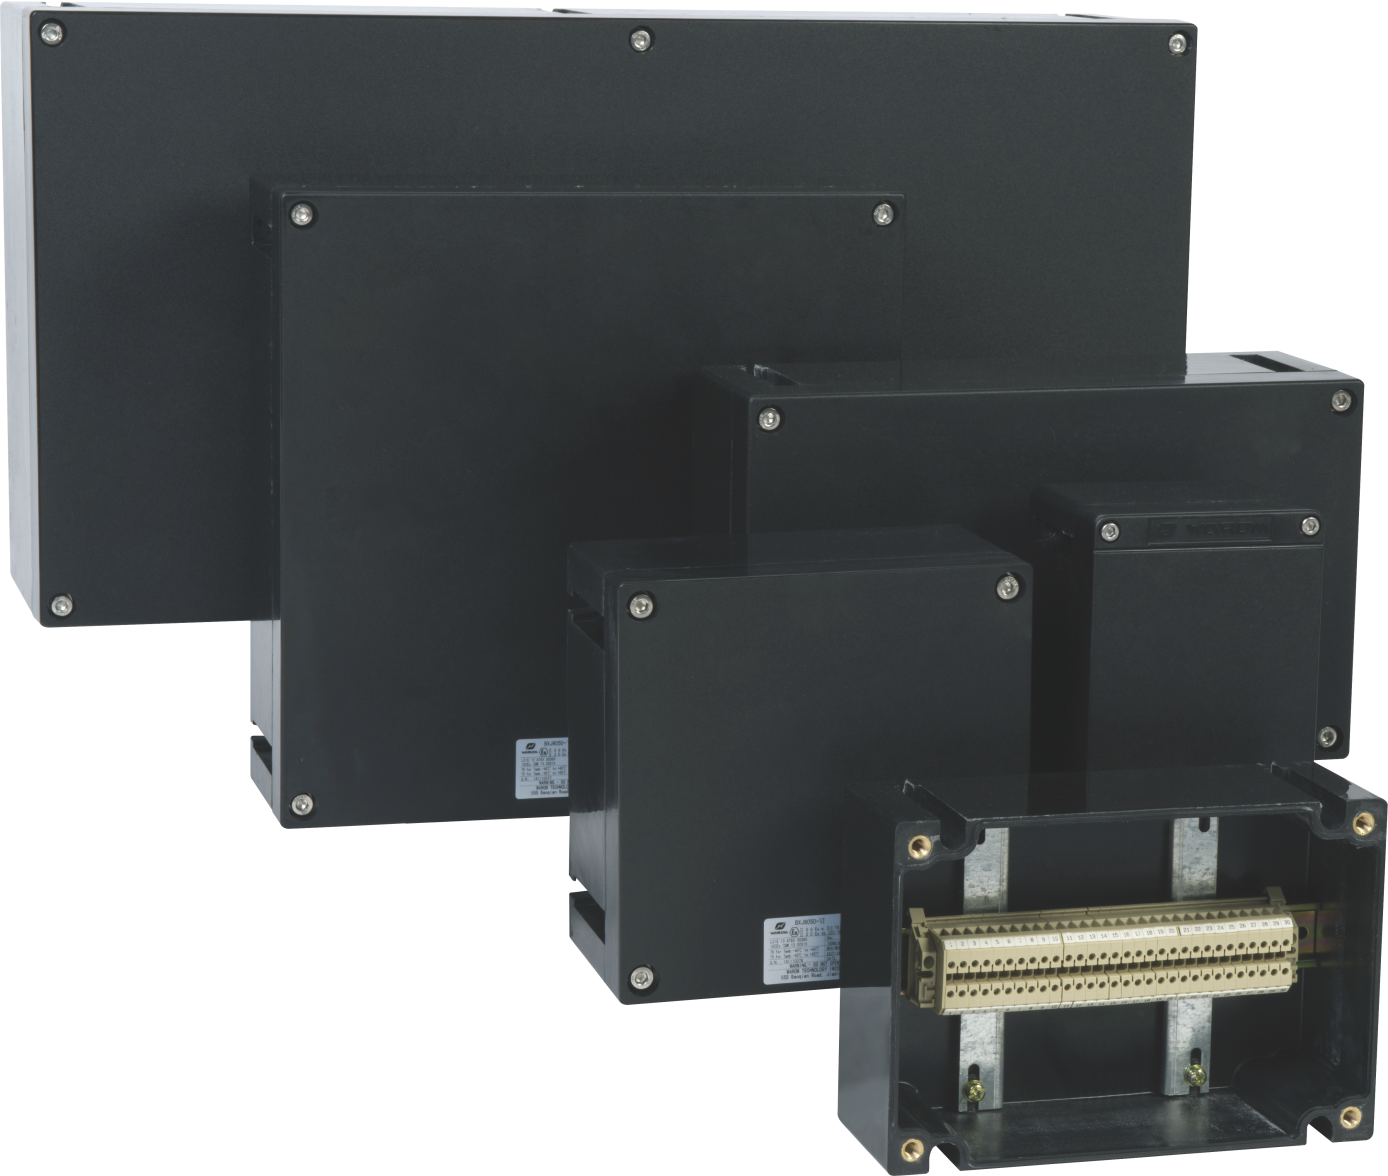
Para cajas de terminales Ex e, el enfoque de aceptación está en las distancias de separación, torque de los terminales y corriente nominal. La serie BXJ8050, por ejemplo, lista clasificaciones de corriente desde 20 A para conductores de 2.5 mm² hasta 100 A para 35 mm². Una FAT que solo verifica continuidad puede pasar por alto un terminal clasificado para 35 mm² pero apretado con el torque incorrecto. Muestrear los conductores más grandes y más pequeños según el esquema de terminales detecta la mayoría de los problemas de instalación antes de que la caja salga de la fábrica.
Para las bridas de cable, la verificación es dimensional. El certificado puede listar un rango ambiental y nivel de protección, pero aún es necesario verificar la forma de rosca entregada y el lote de material en comparación con el certificado. Una brida que enrosca libremente en la carcasa puede tener una distancia de trayectoria de llama incorrecta. Las bridas DQM-III listadas con un rango ambiental de -60°C a +90°C y protección IP66 aún deben verificarse para la forma de rosca correcta y el lote de material.
¿Cuándo debe rechazarse una reinspección parcial?
Si el informe de prueba muestra un resultado de reinspección pero no una explicación de la primera falla, solicito el registro de la falla. Una unidad reparada aún puede ser aceptable, pero solo cuando el defecto original, la corrección y el resultado de la reinspección estén todos documentados. Sin esa secuencia, el valor de la reinspección puede pertenecer a una unidad nueva probada bajo condiciones diferentes en lugar del elemento reparado.
Cierre de la Prueba de Aceptación en Fábrica y Aprobación del Envío
Una FAT que solo produce un formulario firmado y una carpeta de fotografías no elimina el riesgo. El valor es una lista de tareas pendientes con responsables y fechas de vencimiento. Si alguna no conformidad permanece abierta, no se debe aprobar el envío simplemente porque el cronograma del proyecto sea apremiante. En un farmacéutica proyecto API con una instalación de 48,000 m² y 15 líneas de producción, la fase de construcción controlaba cuándo debía llegar cada caja de distribución, y los ítems pendientes abiertos habrían causado retrasos en la instalación en el sitio. En esa situación, la FAT era el último punto controlado para detectar el problema.
Antes de firmar el certificado de aceptación, confirma que cada ítem abierto esté cerrado con evidencia o asignado a una persona específica con una fecha documentada. Si el proveedor no puede presentar el paquete de certificados o los datos originales de la prueba, eso representa un riesgo de abastecimiento que vale la pena resolver antes de que el equipo sea enviado. Envía tu lista de equipos y los requisitos de certificación de destino a gm*@***om.com, o llama al +34 21 39977076 o +34 21 39972657, y podemos trabajar contigo para definir los puntos de prueba y la documentación que tu FAT debe incluir.
Preguntas frecuentes sobre Pruebas de Aceptación en Fábrica
¿Quién debe presenciar la prueba de aceptación en fábrica?
Envía a alguien que pueda leer el dibujo certificado y los datos de la prueba, no solo un representante comercial. Un ingeniero en el sitio, líder de puesta en marcha o inspector de terceros debe estar presente cuando se realicen las verificaciones de la trayectoria de llama, torque y certificados. Si el comprador no envía una persona técnica, la fábrica generalmente revisará los aspectos visuales y dejará los detalles difíciles para el informe. La persona que presencie no necesita realizar la prueba, pero sí tener suficiente conocimiento técnico para saber cuándo falta un resultado o cuándo una reclamación de reinspección necesita una explicación.
¿Significa que una FAT aprobada que el equipo está certificado para mi sitio?
Un malentendido común es que una FAT aprobada confirma la compatibilidad con el sitio. No lo hace. La FAT confirma que el equipo cumple con el contrato de compra y las pruebas de producción rutinarias del fabricante. La clasificación de áreas peligrosas, grupo de gases, clase de temperatura y condiciones ambientales en su sitio son temas separados que deberían haberse resuelto en la revisión de diseño y certificación. Si la placa de características no coincide con la clasificación del sitio, la FAT debería fallar incluso si todas las pruebas eléctricas pasan. Aprobar una FAT sin esa alineación simplemente enviaría un problema más cerca de su sitio.
¿Puedo asistir a la prueba de aceptación en fábrica de forma remota?
Depende del equipo y de la práctica de prueba del proveedor. Para luminarias simples con datos de certificado claros, una supervisión en vivo por video puede ser suficiente si la cámara muestra el número de serie y los cables de prueba continuamente. Para paneles de distribución grandes o envolventes a prueba de explosiones, una revisión remota no puede reemplazar la medición física de trayectorias de llama, torque o ajuste de juntas. Si asistes de forma remota, solicita que la fábrica envíe los datos de prueba en bruto y las fotos después de la llamada, y pide que el número de serie sea visible en la cámara durante cada prueba.
¿Qué debo hacer si el proveedor solicita un envío anticipado antes de cerrar la lista de pendientes?
En proyectos en los que hemos trabajado, el envío anticipado con ítems abiertos en la FAT es una de las fuentes más comunes de disputas posteriores en el sitio. La respuesta correcta suele ser una aprobación condicional: el proveedor puede empacar y preparar el equipo, pero el envío se libera solo después de cerrar los ítems con evidencia o después de que el gerente del proyecto acepte una desviación por escrito. Si el cronograma es realmente crítico, separa los ítems restantes relacionados con la trayectoria de llama, puesta a tierra y torque. Esos tres no deben ser omitidos. Comparte tu lista de pendientes y los términos del contrato con nosotros en gm*@***om.com y podemos asesorarte sobre qué ítems son realmente enviables.
Si está interesado, consulte estos artículos relacionados:
La conferencia de aprendizaje del grupo profesional de seguridad a prueba de explosiones eléctrico de la agencia de gestión de emergencias de Shanghái fue realizada en Warom.
Válvulas solenoides a prueba de explosiones: Seguridad de control de la tubería de gas
Con más de una década de experiencia, es un Ingeniero Eléctrico a prueba de explosiones con experiencia en el diseño y fabricación de productos de seguridad y a prueba de explosiones. Posee una experiencia profunda en áreas clave que incluyen sistemas a prueba de explosiones, iluminación nuclear, seguridad marina, protección contra incendios y sistemas de control inteligente. En Warom Technology Incorporated Company, ocupa roles de liderazgo dual como Subgerente de Ingeniería para Negocios Internacionales y Jefe del Departamento Internacional de I+D, donde supervisa iniciativas de I+D y garantiza la entrega precisa de la documentación de diseño para proyectos internacionales. Comprometido con avanzar la seguridad industrial global, se enfoca en traducir tecnologías complejas en soluciones prácticas, ayudando a los clientes a implementar sistemas de control más seguros, más inteligentes y fiables en todo el mundo.
Qi Lingyi