Les essais d'acceptation en usine pour les équipements électriques antidéflagrants ne sont pas une formalité, et les traiter comme tel transfère le risque de l'usine à votre site. En plus de trente ans de travail sur des projets en zones dangereuses, j'ai trop souvent constaté le même schéma : les acheteurs approuvent une unité à partir de photographies ou d'un certificat signé et omettent la condition du chemin de flamme, le couple de serrage ou le détail de traçabilité qui détermine si l'équipement appartient à sa zone. Un FAT discipliné vérifie le matériau, la construction, la marquage et la fonction électrique avant l'expédition. Cet article expose les vérifications les plus importantes pour les luminaires, boîtes de jonction, panneaux de distribution et presse-étoupes.
Portée du test d'acceptation en usine pour les équipements antidéflagrants
Un FAT efficace est défini dans le bon de commande ou le plan d'inspection et de test. Il ne s'agit pas de répéter tous les tests de production, ni d'une visite d'usine. Je recherche trois niveaux : l'équipement correspond au dessin certifié, les matériaux et composants correspondent à la soumission approuvée, et l'assemblage fini passe les tests de routine requis par le certificat. Si ces trois niveaux ne sont pas inscrits dans l'ITP, le FAT peut devenir une visite confortable qui produit des photographies plutôt que des preuves.
La première question d'acceptation est de savoir si l'équipement correspond à la classification du site, et non s'il semble bien fabriqué. <Où un éclairage à l’épreuve d’explosion est requis : normes de sécurité critiques> explique comment différents lieux dangereux entraînent des exigences différentes pour l'équipement, donc une plaque signalétique indiquant le mauvais groupe de gaz ou la mauvaise zone doit arrêter immédiatement le FAT.
| Type d'équipement | Ce qu'il faut vérifier lors du FAT | Preuves courantes |
|---|---|---|
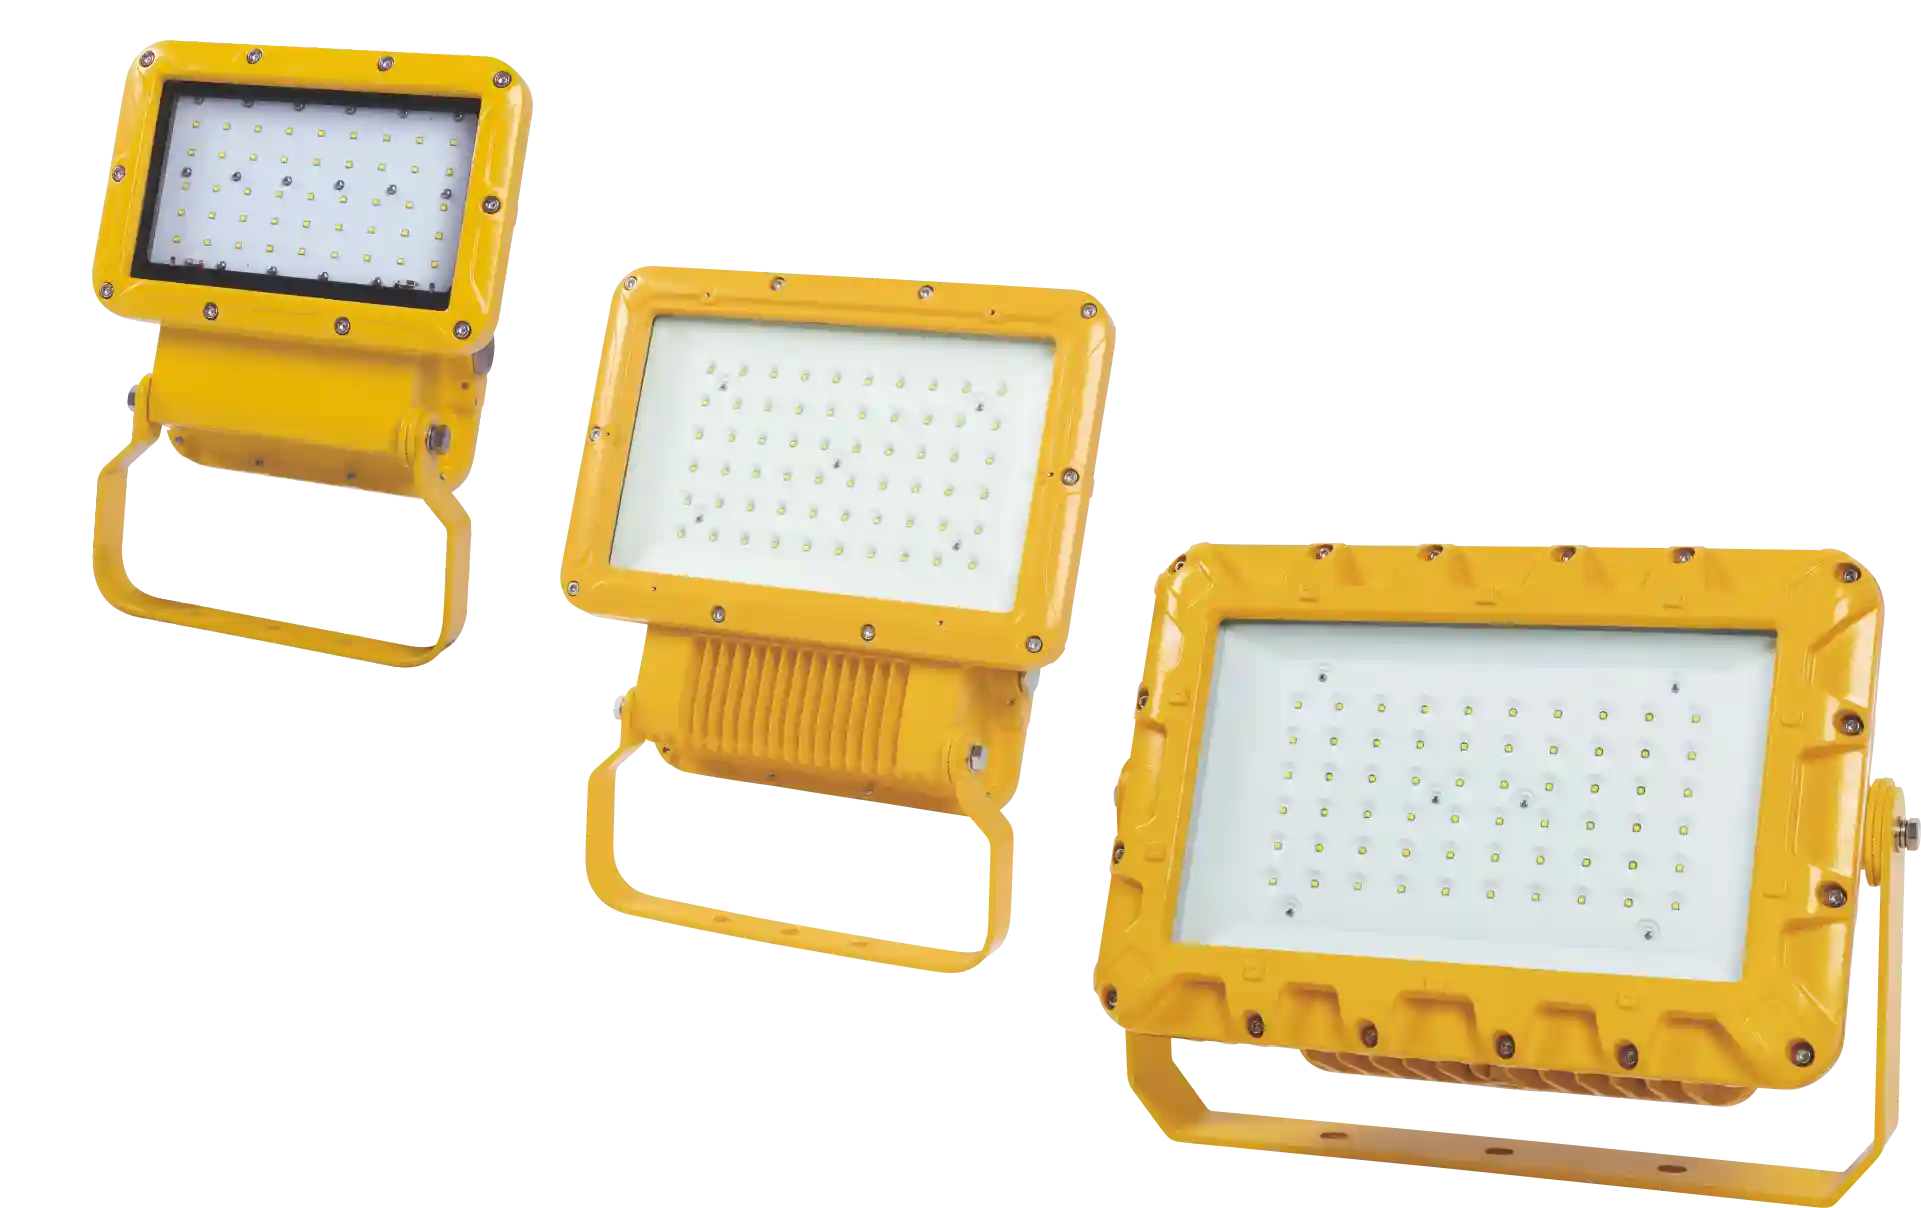
| Luminaires | Intégrité de la lentille, fonctionnement des LED, autonomie en cas d'urgence | Échantillon photométrique, enregistrement de l'autonomie |
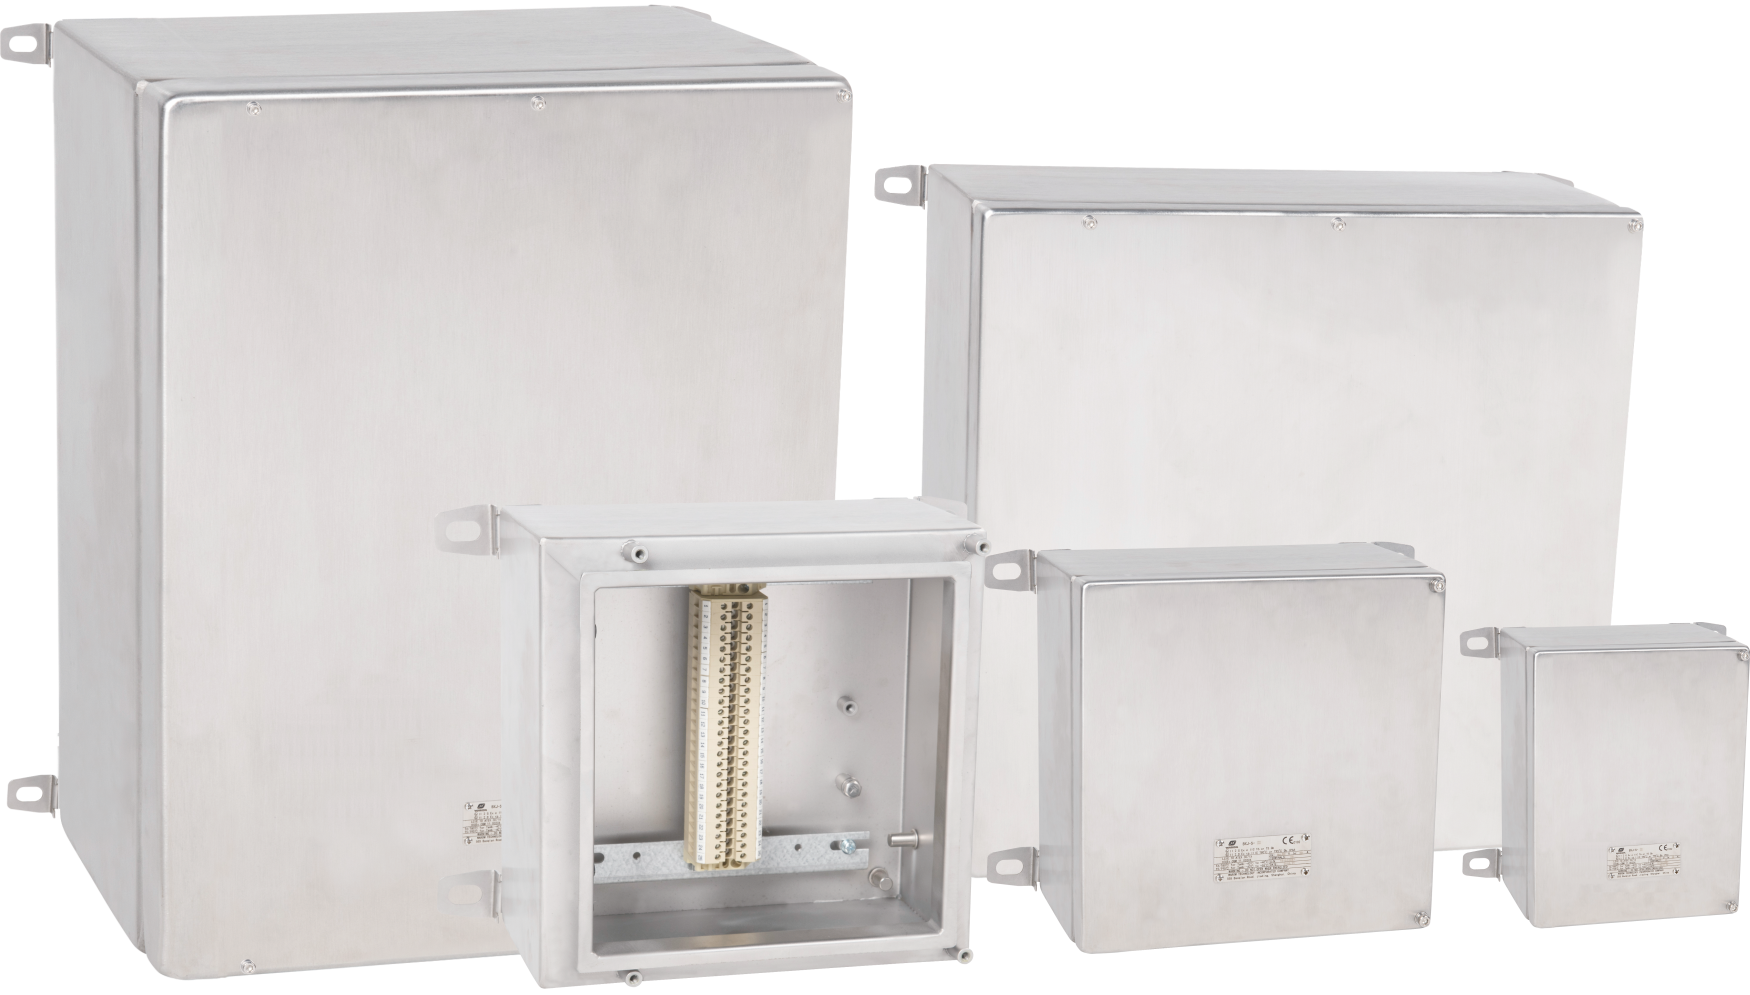
| Boîtes de dérivation | Condition du chemin de flamme, étanchéité IP66, mise à la terre | Rapport dimensionnel, journal de couple |
| Panneaux de distribution | Cotation des composants, couple du barres omnibus, verrouillage interlock | Enregistrement de la vérification du circuit, test d'interverrouillage |
| Entréttes de câbles | Forme du filetage, matériau, chemin de flamme | Certificat de lot de matériaux, enregistrement du calibre |
Dans un projet comme Tilenga en France, où la portée couvrait des puits de pétrole, une installation de traitement centrale et des pipelines, le FAT était le dernier point contrôlé pour confirmer que le paquet livré correspondait aux conditions d'exploitation avant qu'il n'atteigne des sites éloignés.
Documentation du test d'acceptation en usine à vérifier avant votre arrivée
Vérifiez le pack de certificats avant de réserver la visite. Pour chaque modèle, comparez le numéro de certificat sur la plaque signalétique avec le certificat listé dans le dossier technique. Nous vérifions que le marquage est complet : Ex code, classe de température, niveau de protection de l’équipement, plage ambiante, et organisme émetteur. Si un élément manque, l’équipement présente un défaut de documentation même si le matériel semble correct.
Que doit réellement confirmer le certificat ?
Je recherche trois choses. Le certificat doit couvrir le modèle exact, pas un produit similaire. La version standard doit toujours être acceptée dans le pays de destination. Le certificat doit être appuyé par un rapport d’essai ou une copie vérifiée plutôt qu’une fiche technique marketing. Pour des projets globaux, une certification ATEX, IECEx, CNEX ou UL peut être requise dans différentes régions. Je n’accepte pas un certificat pour une série si le dessin déposé ne correspond pas à l’article testé.
Les différences de schémas de certification apparaissent rapidement dans le marquage et le jeu de documents. <ATEX vs UL Classification: Maîtriser l’éclairage résistant à l’explosion> explique comment les classifications ATEX et UL diffèrent en termes de compatibilité de zone, exigences de marquage, et documentation, ce qui est important lorsqu’un examen FAT doit décider si un certificat est valable dans la juridiction de l’acheteur plutôt que seulement sur le marché domestique de l’usine.
Pourquoi les données de traçabilité sont-elles plus importantes que l’inspection physique
Le boîtier physique peut passer l’inspection alors que les composants internes sont incorrects. Je demande un pack de traçabilité qui relie le numéro de série au certificat, au rapport d’essai, au lot de matériaux, et à la liste des composants. Lorsque la spécification de la destination exige des fixations en acier inoxydable ou des glands en laiton plaqué nickel, le pack doit montrer que ce lot a reçu ces matériaux, pas seulement que le catalogue le mentionne. Un enregistrement de lot manquant ne signifie pas toujours un échec, mais cela signifie que le FAT ne peut pas se clôturer tant que l’enregistrement n’est pas fourni.
Vérifications de l’enveloppe et de la construction permettant d’identifier les problèmes précocement
Pour les boîtiers antidéflagrants, le chemin de flamme est la surface la plus importante de l’équipement. S’il est rayé, peint ou couvert après usinage, l’équipement n’est pas acceptable même si le test de fonction électrique est réussi. Je demande à l’inspecteur de mesurer les écarts du chemin de flamme avec le dessin certifié et d’enregistrer la valeur. La peinture ou le mastic dans le chemin de flamme constitue une défaillance grave. Je vérifie ensuite que toutes les boulons sont présents et serrés selon la valeur du dessin, que les filetages d’entrée de câble correspondent à la commande, que les joints IP66 sont bien en place et continus, et que les bornes de mise à la terre sont présentes et marquées.
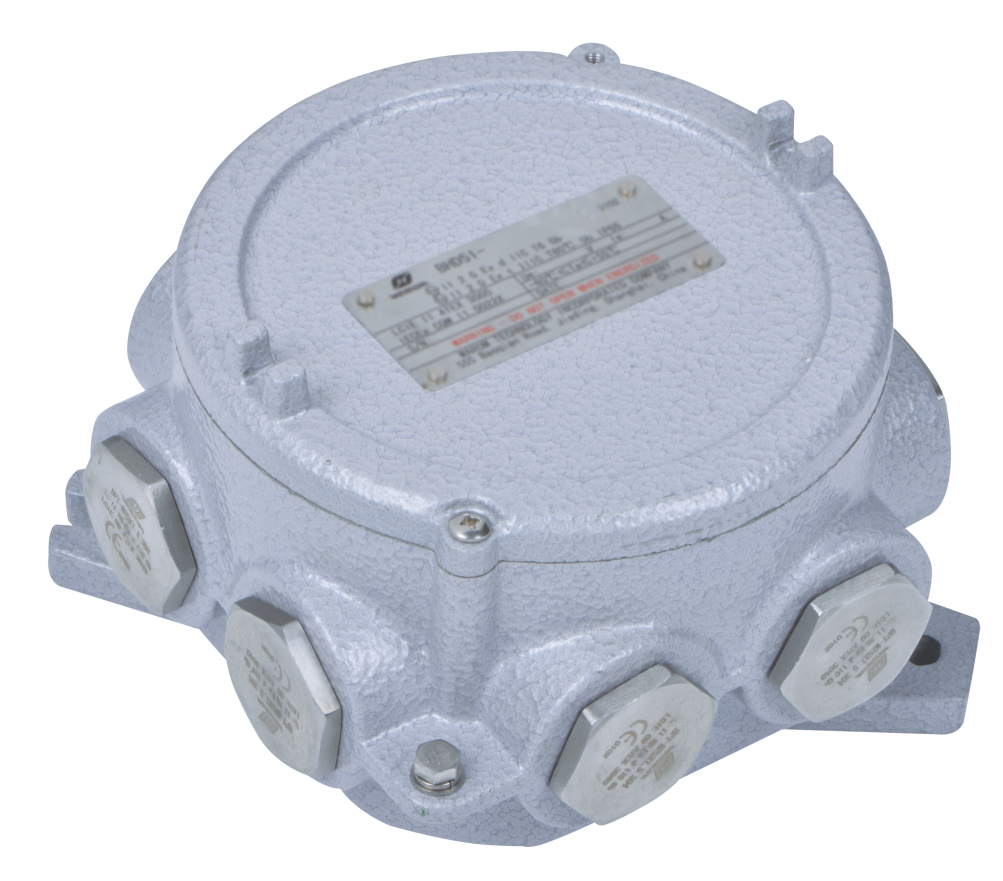
Les boîtes de jonction antidéflagrantes BHD91 illustrent pourquoi ces vérifications sont pratiques. La gamme de produits utilise un boîtier en alliage d’aluminium sans cuivre, une protection IP66, et une plage de température ambiante de -60°C à +60°C. Lors de l’acceptation, je confirmerais la qualité réelle du matériau et les caractéristiques de protection par rapport au dessin, pas seulement le numéro de modèle. Une vérification visuelle peut manquer un alliage substitué ou une connexion de terre interne manquante. Le journal de couple est la seule preuve qui compte.
Dans une usine chimique usine au Mexique avec des risques de gaz et poussières inflammables, les dangers réels n’étaient pas visibles depuis le sol de l’usine. La portée comprenait des détecteurs de gaz, des fiches antidéflagrantes, des boîtes de jonction, des boîtes de distribution, des dispositifs de décharge statique, et des équipements anti-corrosion. Cela a fait que les vérifications de l’enveloppe et du joint faisaient partie du passage ou non de l’acceptation, et non un commentaire supplémentaire.
Lorsqu’un projet combine des équipements antidéflagrants et à sécurité accrue sur plusieurs certificats, il est utile de confirmer les critères d’acceptation pour chaque concept de protection avant la visite. Envoyez votre liste de dessins certifiés et les exigences de destination à gm*@***om.com et nous pouvons travailler avec vous pour définir les points de passage/échec pour chaque élément.
Tests électriques et de systèmes de protection à observer
Les tests électriques dépendent du type de produit, mais un acheteur doit assister à un échantillon qui reflète la commande réelle. Pour les boîtes de distribution et de terminaison, je souhaite vérifier la résistance d’isolement, la continuité de la terre, et le couple de serrage sur les plus grands et plus petits conducteurs. Pour les fiches et prises, je veux voir la démonstration de la séquence de verrouillage : la fiche ne peut pas être retirée lorsque l’interrupteur est en position marche, et l’interrupteur ne peut pas se fermer avant que la fiche soit insérée. Pour l’éclairage de secours, la durée déclarée doit être vérifiée, pas supposée.
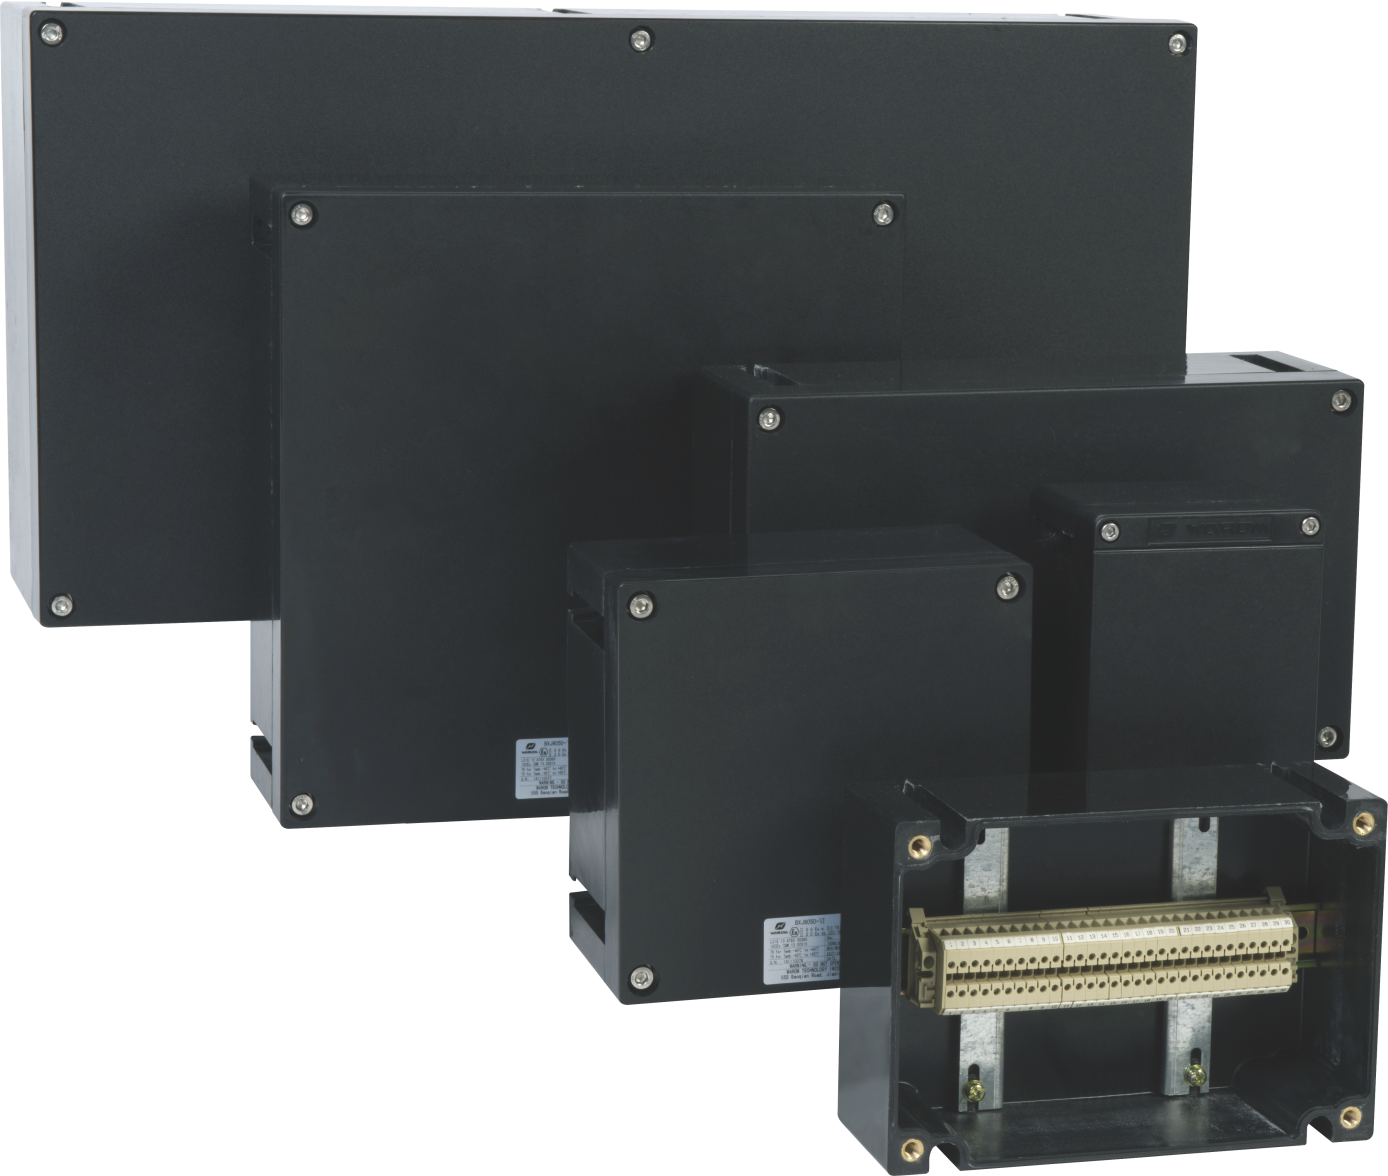
Pour les boîtes de terminaison Ex e, l’accent lors de l’acceptation est mis sur les distances de séparation, le couple de serrage des bornes, et le courant nominal. La série BXJ8050, par exemple, indique des courants allant de 20 A pour des conducteurs de 2,5 mm² jusqu’à 100 A pour des conducteurs de 35 mm². Un FAT qui ne vérifie que la continuité peut manquer une borne rated pour 35 mm² mais serrée au mauvais couple. L’échantillonnage des plus grands et plus petits conducteurs selon le tableau de bornes permet de repérer la plupart des problèmes d’installation avant que la boîte quitte l’usine.
Pour les glands de câble, la vérification est dimensionnelle. Le certificat peut indiquer une plage ambiante et un niveau de protection, mais la forme du filetage livré et le lot de matériau doivent toujours être vérifiés par rapport au certificat. Un gland qui filette librement dans l’enveloppe peut avoir un écart de chemin de flamme incorrect. Les glands DQM-III listés avec une plage ambiante de -60°C à +90°C et une protection IP66 doivent également être vérifiés pour la bonne forme de filetage et le lot de matériau.
Quand doit-on rejeter un retest partiel ?
Si le rapport de test indique un résultat de retest mais aucune explication pour le premier échec, je demande le dossier d’échec. Une unité réparée peut encore être acceptable, mais uniquement lorsque le défaut initial, la correction et le résultat du retest sont tous documentés. Sans cette séquence, la valeur du retest peut appartenir à une nouvelle unité testée dans des conditions différentes plutôt qu’à l’élément réparé.
Clôturer le Test d’Acceptation en Usine et Approuver l’Expédition
Un FAT qui ne produit qu’un formulaire signé et un dossier de photographies ne clôt pas le risque. La valeur réside dans une liste de points à vérifier avec les responsables et les dates d’échéance. Si une non-conformité reste ouverte, l’expédition ne doit pas être approuvée simplement parce que le calendrier du projet est pressé. Sur un Éclairage à indice de protection contre les explosions sûr... projet API avec une installation de 48 000 m² et 15 lignes de production, la phase de construction contrôlait quand chaque boîte de distribution devait arriver, et les points ouverts auraient retardé l’installation sur site. Dans cette situation, le FAT était le dernier point contrôlé pour détecter le problème.
Avant de signer le certificat d’acceptation, confirmez que chaque point ouvert est soit clôturé avec une preuve, soit attribué à une personne spécifique avec une date documentée. Si le fournisseur ne peut pas produire le pack de certificats ou les données de test originales, cela constitue un risque d’approvisionnement qu’il faut résoudre avant l’expédition de l’équipement. Envoyez votre liste d’équipements et les exigences de certification de destination à gm*@***om.com, ou appelez le +86 21 39977076 ou le +86 21 39972657, et nous pourrons travailler avec vous pour définir les points de test et la documentation que votre FAT doit inclure.
Questions fréquentes sur les Tests d’Acceptation en Usine
Qui doit assister au test d’acceptation en usine ?
Envoyez quelqu’un capable de lire le dessin certifié et les données de test, pas seulement un représentant commercial. Un ingénieur de site, un responsable de la mise en service ou un inspecteur tiers doit être présent lorsque les vérifications du chemin de flamme, du couple et du certificat sont effectuées. Si l’acheteur n’envoie pas de personne technique, l’usine se contentera souvent de parcourir les éléments visuels et laissera les détails difficiles dans le rapport. La personne témoin n’a pas besoin d’effectuer le test, mais elle doit avoir suffisamment de connaissances techniques pour savoir quand un résultat manque ou quand une réclamation de retest nécessite une explication.
Un FAT réussi signifie-t-il que l’équipement est certifié pour mon site ?
Une idée fausse courante est que la réussite du FAT confirme la compatibilité avec le site. Ce n’est pas le cas. Le FAT confirme que l’équipement correspond au contrat d’achat et aux tests de production de routine du fabricant. La classification de zone dangereuse, le groupe de gaz, la classe de température et les conditions ambiantes de votre site sont des sujets séparés qui auraient dû être résolus lors de la revue de conception et de certification. Si la plaque signalétique ne correspond pas à la classification du site, le FAT doit échouer même si tous les tests électriques sont passés. Réussir un FAT sans cet alignement reviendrait simplement à expédier un problème plus proche de votre site.
Puis-je assister au test d’acceptation en usine à distance ?
Cela dépend de l’équipement et de la pratique de test du fournisseur. Pour des luminaires simples avec des données de certificat claires, une observation en direct via vidéo peut suffire si la caméra montre en continu le numéro de série et les câbles de test. Pour de grands panneaux de distribution ou des enceintes antidéflagrantes, une vérification à distance ne peut pas remplacer la mesure physique des chemins de flamme, du couple ou de l’étanchéité des joints. Si vous assistez à distance, demandez à l’usine d’envoyer les données brutes de test et les photos après l’appel, et demandez que le numéro de série soit visible à la caméra lors de chaque test.
Que dois-je faire si le fournisseur demande une expédition anticipée avant la clôture de la liste de points à vérifier ?
Sur les projets sur lesquels nous avons travaillé, une expédition anticipée avec des éléments FAT ouverts est l’une des sources les plus courantes de litiges ultérieurs sur site. La réponse appropriée est généralement une approbation conditionnelle : le fournisseur peut emballer et préparer l’équipement, mais l’expédition n’est autorisée qu’après la clôture des points ouverts avec des preuves ou après que le chef de projet accepte une déviation écrite. Si le calendrier est vraiment critique, séparez les éléments restants liés au chemin de flamme, à la mise à la terre et au couple. Ces trois points ne doivent pas être annulés. Partagez votre liste de points et les termes du contrat avec nous à gm*@***om.com et nous pourrons vous conseiller sur les éléments réellement expédiables.
Si vous êtes intéressé, consultez ces articles connexes :
Le Bureau de la gestion d’urgence de Shanghai, groupe d’experts sur la sécurité électrique anti-explosion, a tenu une séance d’apprentissage pour le groupe dans les locaux de Warom.
Vannes solénoïdes anti-étincelles : sécurité de contrôle des oléoducs
Avec plus d'une décennie d'expérience, il est ingénieur électricien explosion-proof chevronné spécialisé dans la conception et la fabrication de produits de sécurité et anti-explosion. Il possède une expertise approfondie dans des domaines clés tels que les systèmes antiprédétection d'explosion, l'éclairage nucléaire, la sécurité maritime, la protection contre les incendies et les systèmes de contrôle intelligents. Chez Warom Technology Incorporated Company, il occupe des postes de direction doubles en tant que Directeur adjoint de l'ingénierie pour les affaires internationales et Chef du département international R&D, où il supervise les initiatives de R&D et assure la livraison précise des documents de conception pour les projets internationaux. Engagé dans l'amélioration de la sécurité industrielle mondiale, il se concentre sur la traduction de technologies complexes en solutions pratiques, aidant les clients à mettre en œuvre des systèmes de contrôle plus sûrs, plus intelligents et plus fiables dans le monde.
Qi Lingyi