Pour les acheteurs d’équipements de commande antidéflagrants, le délai de livraison ne se résume pas à un simple chiffre communiqué lors de la première demande de renseignements. Il dépend de l’approbation des plans, du périmètre de certification, de la configuration du boîtier, de la disponibilité des composants, de la charge de travail de l’usine et de la documentation finale. Une station de commande standard peut être mise en production rapidement une fois les données techniques complètes, tandis qu’un panneau personnalisé intégrant un automate programmable (PLC) et plusieurs certifications délivrées par des organismes tiers suivra un processus d’approbation plus long. L’approche la plus pratique pour planifier consiste à définir d’abord la configuration, puis à demander au fournisseur un calendrier détaillé des différentes étapes plutôt qu’une simple semaine de livraison.
Pourquoi les délais de livraison des équipements de commande antidéflagrants varient-ils ?
Les équipements de commande antidéflagrants couvrent une large gamme de produits, allant des postes de commande à boutons-poussoirs et des commutateurs sélecteurs aux démarreurs de moteurs, tableaux de distribution, stations de commande et armoires de commande complètes. Chaque commande présente un niveau de complexité technique différent. Un produit standard de catalogue, doté d’un schéma de câblage défini, d’une disposition des bornes établie et d’un dossier de certification complet, peut généralement entrer en production plus rapidement qu’un panneau personnalisé nécessitant de nouveaux plans, une sélection de composants et des vérifications supplémentaires.
La principale différence en matière de calendrier ne tient pas toujours au produit lui-même. Elle dépend surtout du degré de précision de sa définition technique. Lorsque la classification de zone, la procédure de certification, les caractéristiques électriques, le matériau du boîtier, les entrées de câbles et les fonctions de commande sont confirmés avant la passation de commande, le fournisseur peut commencer la conception et la production sans attendre des demandes de clarification répétées. Lorsque ces informations sont communiquées progressivement, la date de livraison est repoussée à mesure que des points restent en suspens.
Comment la revue technique et la documentation déterminent le calendrier
La première étape d’un véritable délai de livraison est la validation technique avant lancement en production. Avant de commencer la fabrication, le fournisseur doit examiner les données du projet au regard du mode de protection demandé et de la séquence de commande définie par le client. Cet examen comprend généralement :
- la classification de la zone dangereuse
- le groupe de gaz ou de poussières et la classe de température
- la tension d’alimentation, le nombre de phases, la fréquence et les caractéristiques de charge
- le type, la dimension et l’orientation des entrées de câbles
- les fonctions de commande telles que marche, arrêt, arrêt d’urgence, verrouillage ou interface PLC
- la documentation requise et les essais en présence du client ou de son représentant
Des données incomplètes n’interrompent pas le processus : elles entraînent des cycles successifs de validation. Si le plan du panneau de commande doit être révisé à la suite d’un changement de puissance nominale du moteur ou d’une mise à jour du plan de câblage, la date d’autorisation de production peut être repoussée, même si le type d’équipement reste identique. Le moyen le plus fiable de respecter le calendrier consiste à figer les données techniques avant le début de l’examen des plans.
Comment la certification et la classification des zones modifient le calendrier
La procédure de certification constitue l’un des principaux facteurs de variation des délais de livraison. Un projet peut exiger une certification ATEX, IECEx, UL, NEC ou une combinaison de ces référentiels. Chaque procédure implique ses propres exigences en matière de marquage, de documentation et de vérification. Un boîtier de commande devant satisfaire à la fois aux exigences IECEx et UL peut nécessiter des composants différents, un examen supplémentaire du marquage ou des justificatifs d’essais distincts. L’ensemble configuré peut toujours être fourni, mais le calendrier doit tenir compte de ces étapes d’approbation parallèles ou successives.
La classification des zones détermine également le mode de protection. Une zone gaz Zone 1 peut nécessiter un boîtier antidéflagrant Ex d ou une conception à sécurité augmentée Ex e, tandis qu’une atmosphère poussiéreuse exige une conception étanche aux poussières avec une température de surface maîtrisée. Si le cahier des charges mentionne uniquement une « zone dangereuse » sans préciser le groupe de gaz, la classe de température ou la division, le fournisseur ne peut pas valider les plans de fabrication.
Avant de finaliser une spécification d’équipement de commande, vérifiez si l’atmosphère dangereuse concerne les gaz, les poussières ou une combinaison des deux. <Danger de poussière en Zone 21 : équipements électriques essentiels anti‑déflagration> définit les exigences applicables aux équipements destinés aux atmosphères poussiéreuses de Zone 21.
Comment la configuration des matériaux et des composants influe sur les délais de livraison
La configuration du boîtier a un effet direct sur le délai de production. Un boîtier standard en aluminium ou en PRV peut être rapidement disponible à l’état brut, mais l’usinage nécessaire pour les entrées de câbles, les trous pour boutons-poussoirs, les rails de bornes et les plaques de montage peut ajouter des étapes au calendrier. Les boîtiers en acier inoxydable utilisés pour les projets maritimes ou côtiers peuvent nécessiter des délais plus longs pour l’approvisionnement en matériaux et l’usinage. Il en va de même pour les plaques presse-étoupes spéciales, les entrées de câbles multiples et les filetages mixtes métriques et NPT.
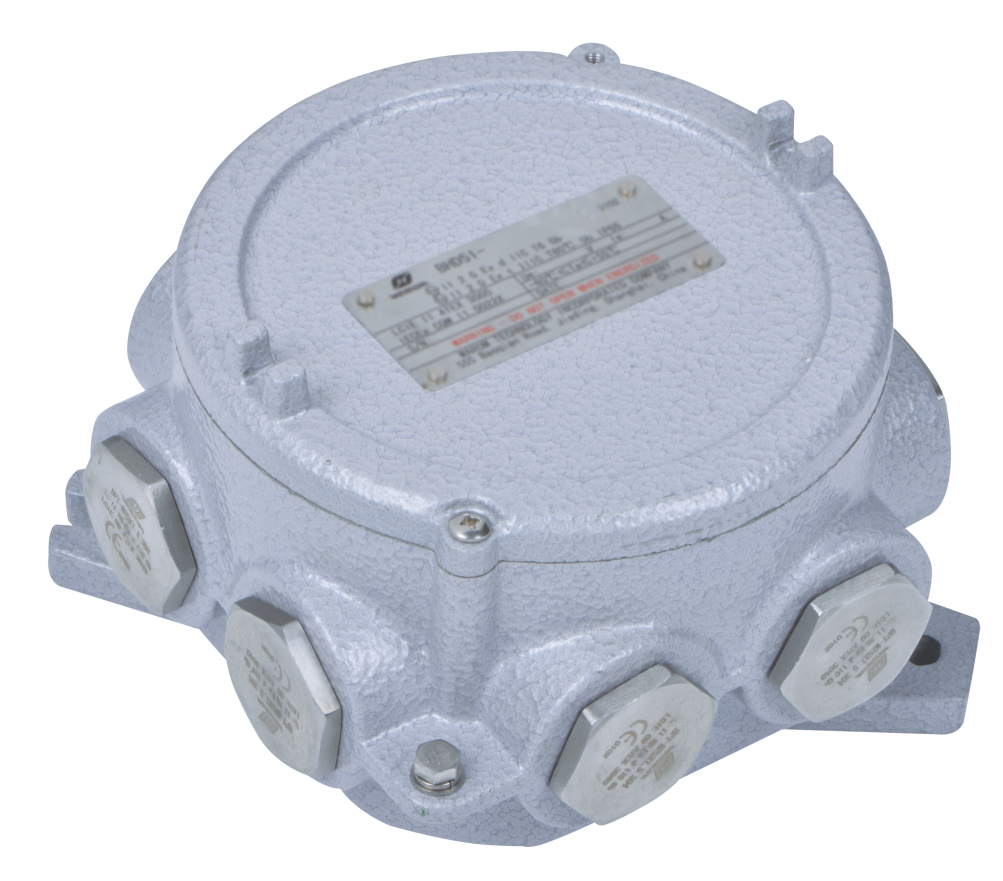
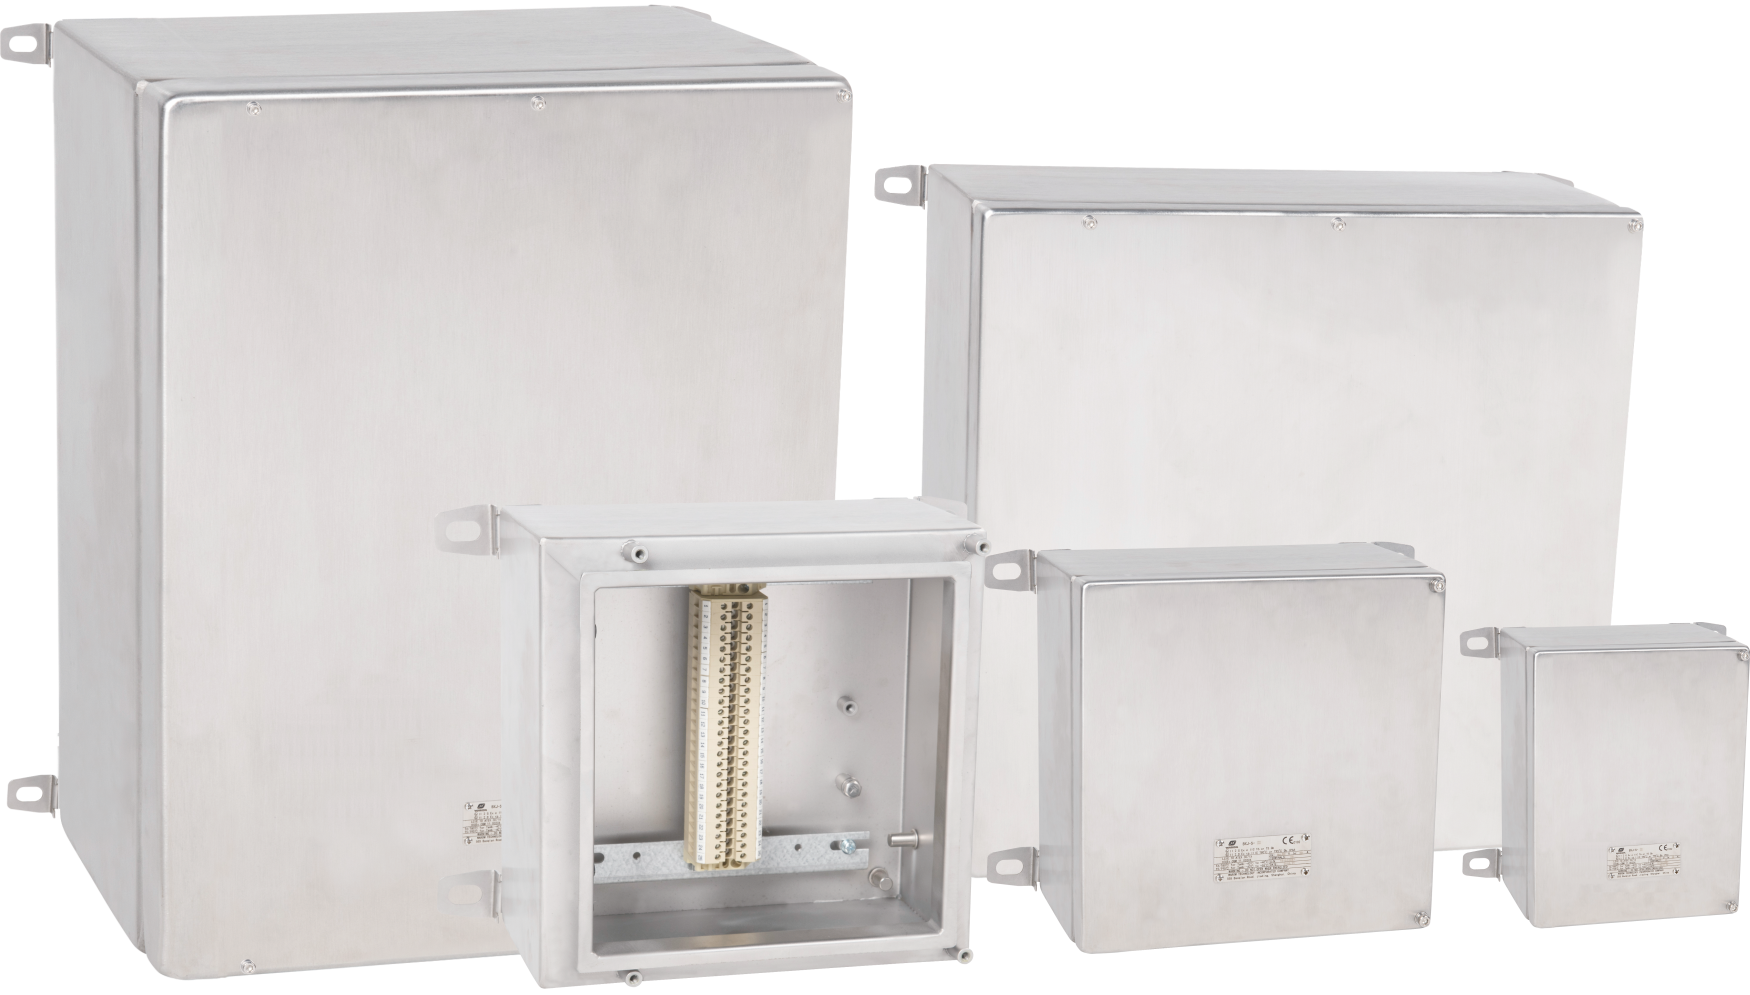
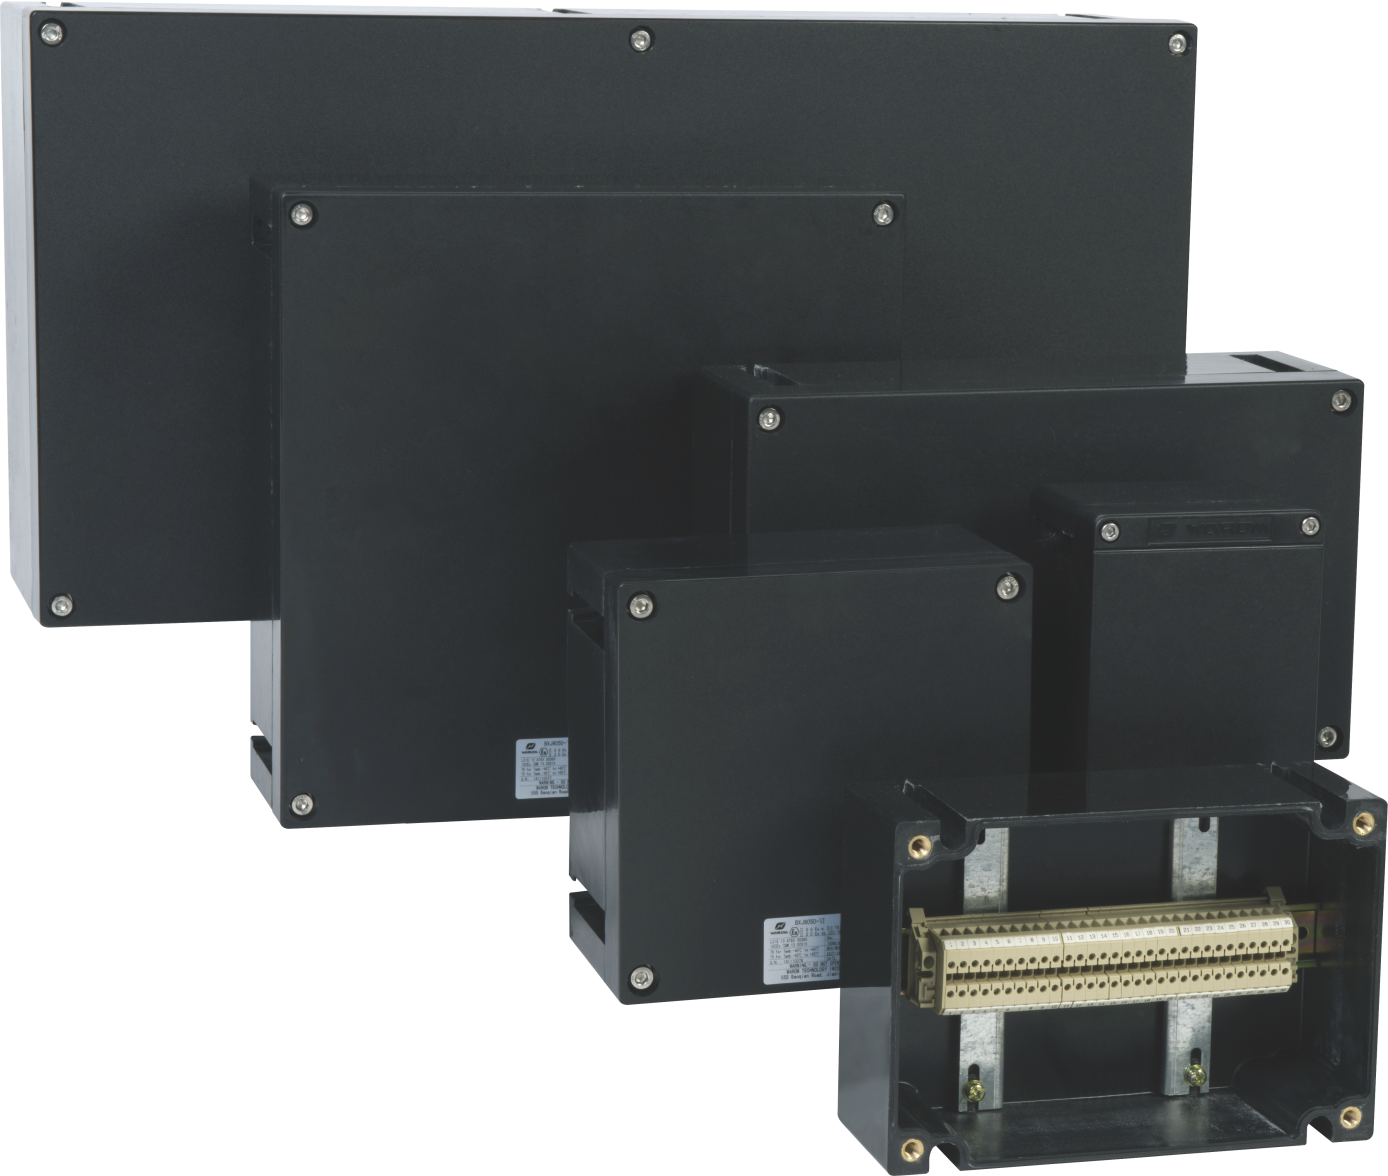
Boîtes de dérivation et des boîtes de jonction montrent comment un produit standard peut néanmoins présenter des risques pour le calendrier. Une boîte de jonction antidéflagrante BHD91 et une boîte à bornes BXJ8050 sont des références de catalogue définies, mais le créneau de production peut dépendre du schéma de perçage, du nombre de bornes, du type d’entrée de câble et du matériau spécifié pour le boîtier : aluminium, PRV ou acier inoxydable. Une boîte à bornes BXJ-S en acier inoxydable commandée pour un site maritime implique des opérations d’usinage et un approvisionnement en matériaux différents de ceux d’un boîtier standard en aluminium.
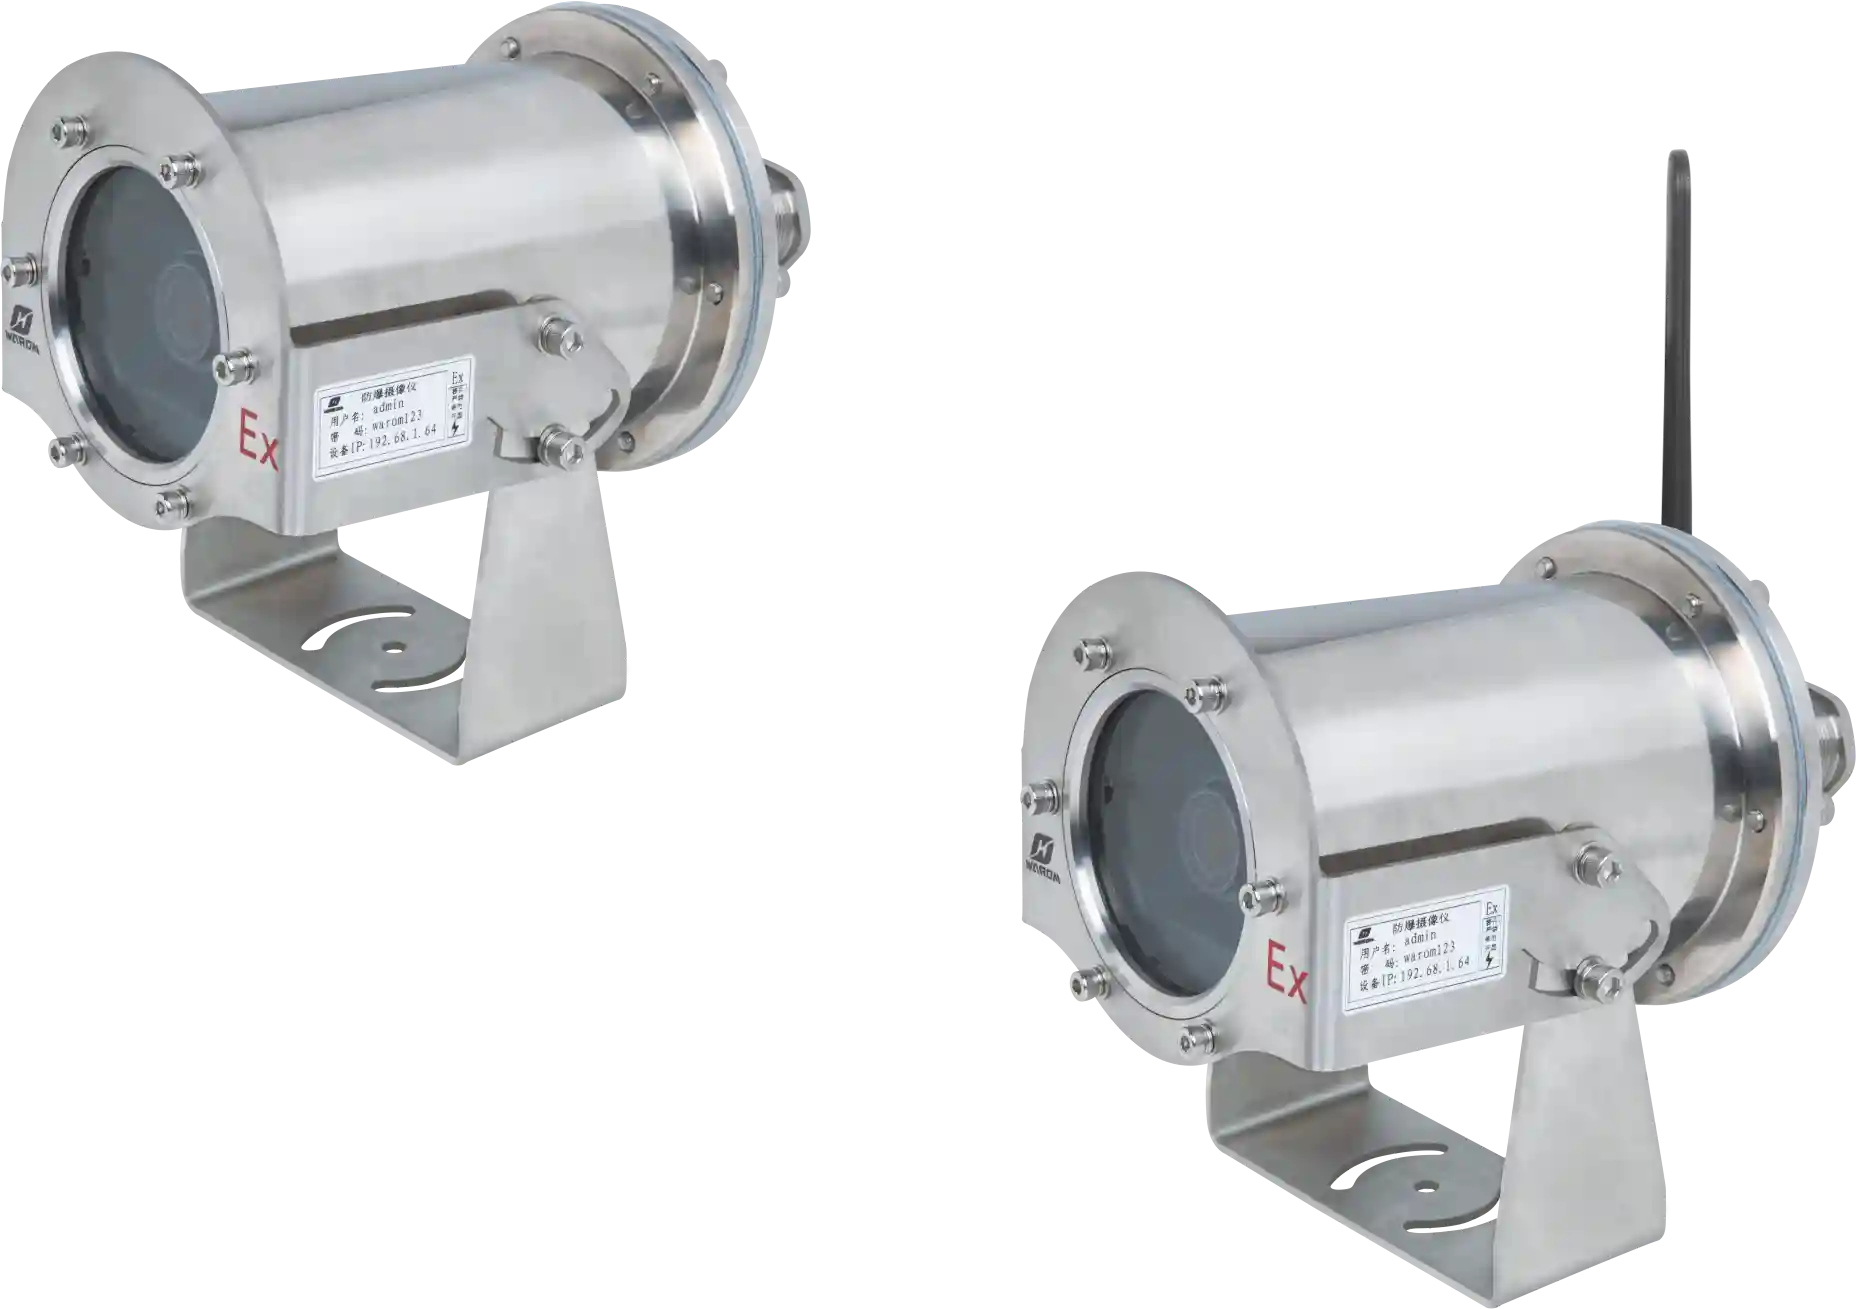
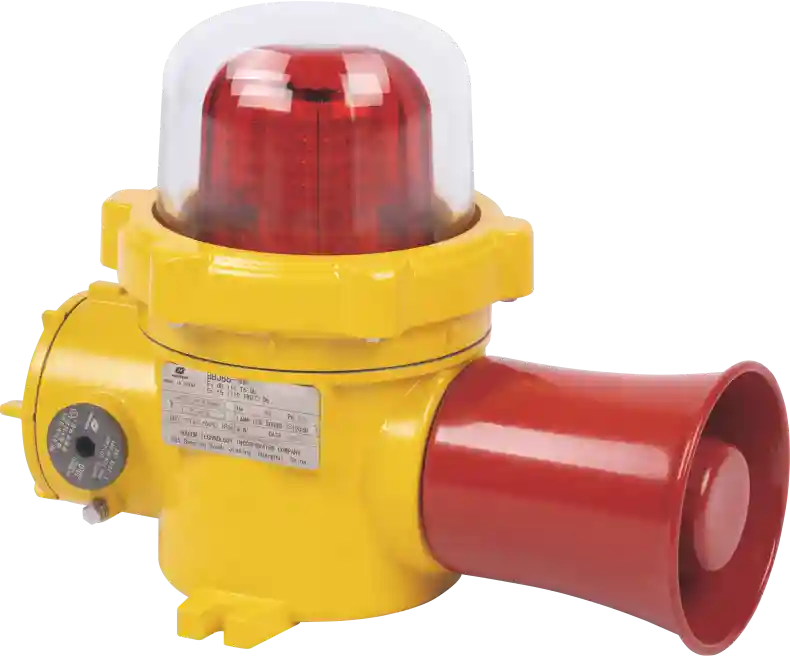
Le même ensemble peut également comprendre des dispositifs de surveillance ou d’alarme. Une caméra utilisée pour la surveillance des zones et un projecteur d’avertissement audiovisuel destiné à signaler les états de fonctionnement ajoutent leurs propres exigences en matière de certification, de câblage et de montage. Lorsque ces dispositifs font partie d’un ensemble de contrôle plus vaste, la date de livraison dépend de l’article ayant le délai le plus long, et non de celui dont le délai est le plus court.
Planifier un calendrier d’approvisionnement à partir du devis
Un calendrier raisonnable se construit à rebours à partir de la date requise sur site. L’acheteur doit demander au fournisseur de préciser la première date d’approbation des plans, la date de lancement de la production, la date des essais de réception en usine, la date d’expédition et la période de livraison sur site. Cette vue d’ensemble des étapes clés permet d’identifier les éléments susceptibles d’évoluer dans le calendrier et ceux qui sont fixes.
Un exemple de projet fourni par Warom concerne la réalisation d’une mise à niveau de la sécurité électrique en trois mois dans une usine de taille moyenne usine chimique au Mexique. Le périmètre comprenait un diagnostic du site, la coordination avec le client, des détecteurs de gaz, des boîtes de jonction et de distribution, des dispositifs de décharge électrostatique ainsi que des équipements anticorrosion. Ce cycle de trois mois constitue un exemple de projet et non un délai de livraison universel. Il montre que les livraisons peuvent être échelonnées en fonction de l’état de préparation du site lorsque le périmètre technique est défini suffisamment tôt.
Informations à fournir pour obtenir un délai ferme
Un calendrier ferme nécessite des informations complètes. Le tableau ci-dessous associe les principales informations à fournir dans une demande de devis à leur incidence sur les délais de livraison.
| Informations à fournir | Éléments à inclure | Incidence sur les délais de livraison |
|---|---|---|
| Certification | ATEX, IECEx, UL, NEC ou une combinaison spécifiée | Détermine le processus d’examen, de marquage et de documentation |
| Zone dangereuse | Zone ou division, groupe de gaz ou de poussières, classe de température | Définit le mode de protection et la conception du boîtier |
| Fonction de commande | Marche, arrêt, arrêt d’urgence, verrouillage, automate programmable (PLC), comptage | Modifie la disposition, les composants et la séquence des essais |
| Enceinte | Matériau, indice de protection IP, entrées de câbles, type de presse-étoupe, direction des entrées | Détermine l'usinage, l'approvisionnement en matériaux et l'assemblage |
| Données électriques | Tension, nombre de phases, fréquence, charge, pouvoir de tenue au court-circuit | Détermine le choix des composants et la conception thermique |
| Documentation | Plans, certificats, formulaire FAT, dossier technique, points de contrôle avec présence du client | Ajoute le délai de livraison une fois la production terminée |
Une demande imprécise ne permet d'obtenir qu'une estimation. Remplacez-la par ceci :
À éviter : « Veuillez nous communiquer votre meilleur délai de livraison pour un panneau de commande antidéflagrant. »
À remplacer par : « Nous avons besoin d'un poste de commande Ex d pour la zone 1, groupe de gaz IIC, classe de température T4, IP66, 400 V 50 Hz, avec arrêt d'urgence et sélecteur marche/arrêt, certificat IECEx et deux entrées M25. Veuillez nous communiquer le délai de production après approbation des plans et réalisation du test de réception en usine. »
La deuxième version permet au fournisseur de proposer un calendrier réaliste plutôt qu'une date indicative.
Demander un calendrier de livraison ferme
Avant de finaliser le calendrier de construction, transmettez à Warom les données suivantes du projet : classification de la zone dangereuse, système de certification, fonctions de commande, données électriques, matériau du boîtier et entrées de câbles, périmètre de la documentation et date requise sur site. Warom pourra alors vous fournir un calendrier détaillé des différentes étapes, comprenant l'approbation des plans, la production, les essais en présence du client et la livraison.
E-mail gm*@***om.com ou appelez le +86 21 39977076 / +86 21 39972657.
FAQ
Combien de temps à l'avance dois-je commander des équipements de commande antidéflagrants ?
Partez de la date à laquelle les équipements doivent être disponibles sur site et remontez le calendrier. Un poste de commande standard accompagné de données techniques complètes peut être livré plus rapidement qu'un panneau sur mesure intégrant des variateurs et plusieurs certificats. Prévoyez suffisamment de temps pour l'approbation des plans, l'examen de la certification, la production, les essais de réception en usine et l'expédition.
Les produits standard sont-ils expédiés plus rapidement que les équipements de commande sur mesure ?
En général, oui, lorsque la configuration reste inchangée. Un boîtier standard et un ensemble de câblage standard peuvent entrer plus rapidement en production. Toutefois, si la commande implique une modification des entrées de câbles, du type de presse-étoupe ou de la procédure de certification, même un produit standard peut nécessiter un examen technique supplémentaire.
Quel document est le plus susceptible de retarder la date de livraison ?
Le dossier de plans approuvé et l'ensemble des certificats sont les éléments qui retardent le plus souvent le calendrier. L'absence de données relatives à la classification des zones, au groupe de gaz, à la classe de température ou à la fonction de commande empêche la validation des plans. Après la production, la documentation finale et les rapports d'essais peuvent également entraîner des délais supplémentaires.
Puis-je réduire le délai de livraison en payant un supplément ?
Dans certains cas, il est possible d'accélérer la mise en file d'attente de la production et le transport. Toutefois, les examens de certification et les essais en présence de témoins ne peuvent pas être raccourcis sans modifier les spécifications. Il est généralement plus efficace de finaliser les données techniques dès le début que de compter sur une accélération du processus après approbation.
Si vous êtes intéressé, consultez ces articles connexes :
Joyeux Noël 2024
WAROM à la Conférence & Exposition des Producteurs d'Énergie Australiens 2026
IECEx Conférence internationale sur l’hydrogène 2024
Avec plus d'une décennie d'expérience, il est ingénieur électricien explosion-proof chevronné spécialisé dans la conception et la fabrication de produits de sécurité et anti-explosion. Il possède une expertise approfondie dans des domaines clés tels que les systèmes antiprédétection d'explosion, l'éclairage nucléaire, la sécurité maritime, la protection contre les incendies et les systèmes de contrôle intelligents. Chez Warom Technology Incorporated Company, il occupe des postes de direction doubles en tant que Directeur adjoint de l'ingénierie pour les affaires internationales et Chef du département international R&D, où il supervise les initiatives de R&D et assure la livraison précise des documents de conception pour les projets internationaux. Engagé dans l'amélioration de la sécurité industrielle mondiale, il se concentre sur la traduction de technologies complexes en solutions pratiques, aidant les clients à mettre en œuvre des systèmes de contrôle plus sûrs, plus intelligents et plus fiables dans le monde.
Qi Lingyi